
Nhiệt bao nhiêu để hàn túi PE, PP, OPP?
Khi khách hỏi máy hàn miệng túi nên chỉnh bao nhiêu độ, tôi thường không đưa ngay một con số cố định. Cùng một loại PE nhưng túi mỏng và túi dày đã có mức nhiệt khác nhau. Thời gian giữ thanh hàn, lực ép và cấu tạo từng loại màng cũng làm đường hàn thay đổi. Cách dễ làm nhất là lấy mức nhiệt vừa phải để hàn thử, sau đó nhìn và kiểm tra trực tiếp đường hàn. Túi dính chưa chắc đã hàn đạt; đường hàn tốt phải kín, đều và không làm biến dạng phần màng xung quanh.
Nhiệt độ hàn túi PE, PP, OPP
Kinh nghiệm khi cài máy có thể bắt đầu trong các khoảng sau:
| Loại túi | Khoảng nhiệt tham khảo | Ghi chú |
| PE | 100–160°C | Túi mỏng thường dùng mức thấp |
| PP | 130–180°C | Thường cần nhiệt cao hơn PE |
| OPP | 120–180°C | Phụ thuộc cấu tạo màng |
*Các mức trên dùng để bắt đầu thử máy, không nên xem như thông số cố định. Nếu túi mỏng, nhiệt cao có thể làm mép túi co lại rất nhanh. Với túi dày, nhiệt thấp lại khiến lớp trong chưa đủ mềm để tạo mối hàn chắc.
Túi PE nên hàn ở bao nhiêu độ?
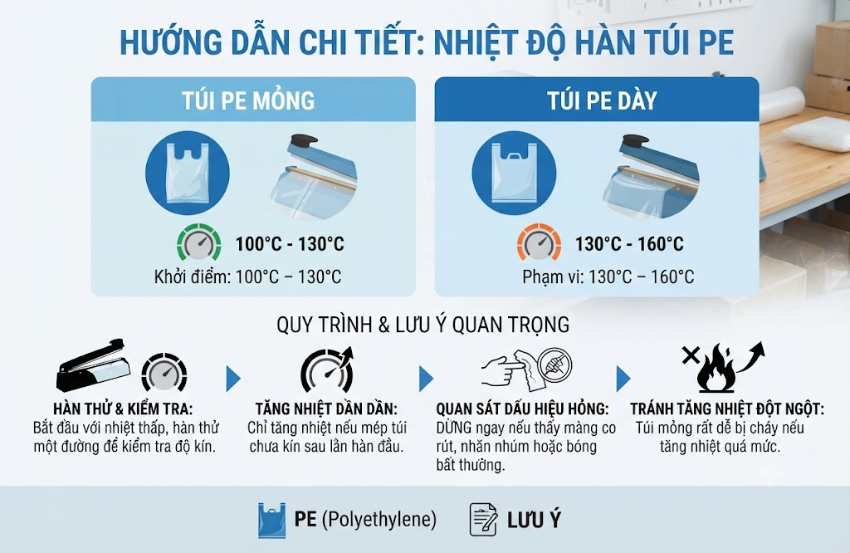
PE thường khá dễ hàn. Với túi PE mỏng, tôi thường bắt đầu ở khoảng 100–130°C, hàn thử rồi mới tăng dần nếu mép túi chưa kín. Túi PE dày có thể cần khoảng 130–160°C. Khi tăng nhiệt, nên quan sát phần màng sát đường hàn. Nếu mép túi bắt đầu co rút, nhăn hoặc có dấu hiệu bóng bất thường thì không nên tiếp tục tăng nhiệt. Một lỗi khá thường gặp là thấy đường hàn chưa chắc liền tăng nhiệt mạnh. Với túi mỏng, cách này rất dễ chuyển từ hàn chưa tới sang cháy túi chỉ sau một vài lần chỉnh.
Túi PP nên hàn ở bao nhiêu độ?
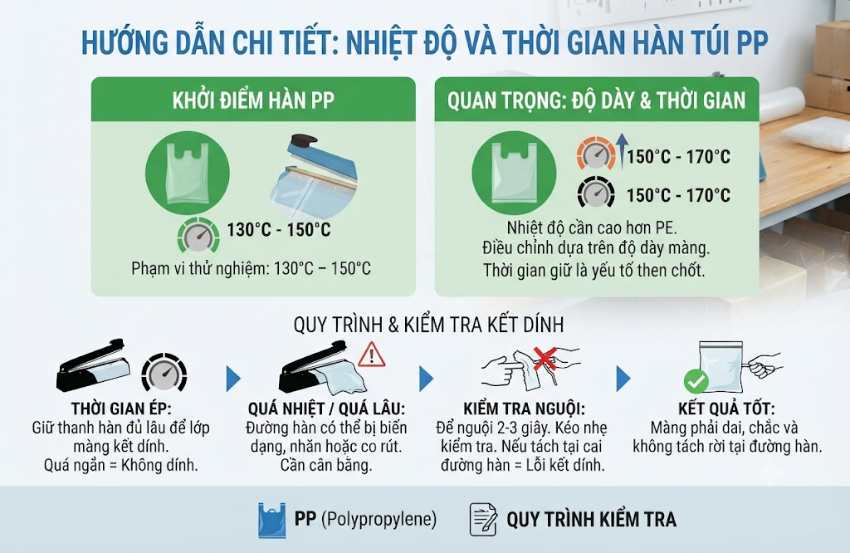
PP thường cần mức nhiệt cao hơn PE. Có thể bắt đầu thử khoảng 130–150°C, sau đó tăng dần tùy độ dày màng. Khi hàn PP, ngoài nhiệt độ còn phải chú ý thời gian giữ thanh hàn. Nếu nhiệt đã đủ nhưng thời gian ép quá ngắn, lớp màng chưa kịp kết dính. Ngược lại, giữ nhiệt quá lâu có thể làm đường hàn bị biến dạng. Tôi thường kiểm tra bằng cách để nguội đường hàn vài giây rồi kéo nhẹ hai lớp túi. Nếu lớp màng tách ra ngay tại đường hàn, cần chỉnh lại nhiệt hoặc thời gian ép.
Túi OPP nên hàn ở bao nhiêu độ?
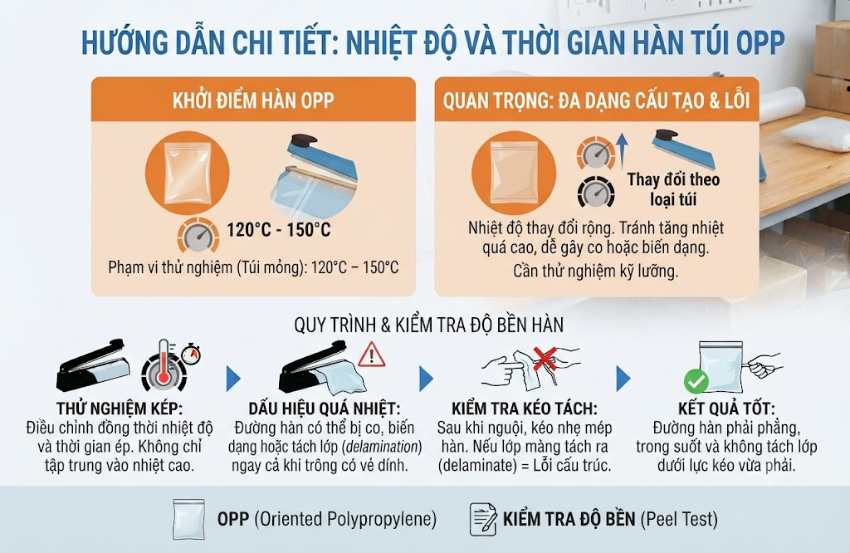
OPP có nhiều loại cấu tạo nên mức nhiệt thực tế thay đổi khá rộng. Có thể bắt đầu trong khoảng 120–150°C với túi mỏng, sau đó tăng dần nếu đường hàn chưa đạt. Một số loại OPP khi nhiệt quá cao sẽ co hoặc biến dạng nhanh. Nhìn bằng mắt có thể thấy đường hàn rất “dính”, nhưng khi kéo nhẹ lại bị tách lớp. Với loại túi này, không nên chạy theo nhiệt độ cao mà cần thử đồng thời nhiệt và thời gian ép.
Nhìn đường hàn để biết nhiệt đang cao hay thấp
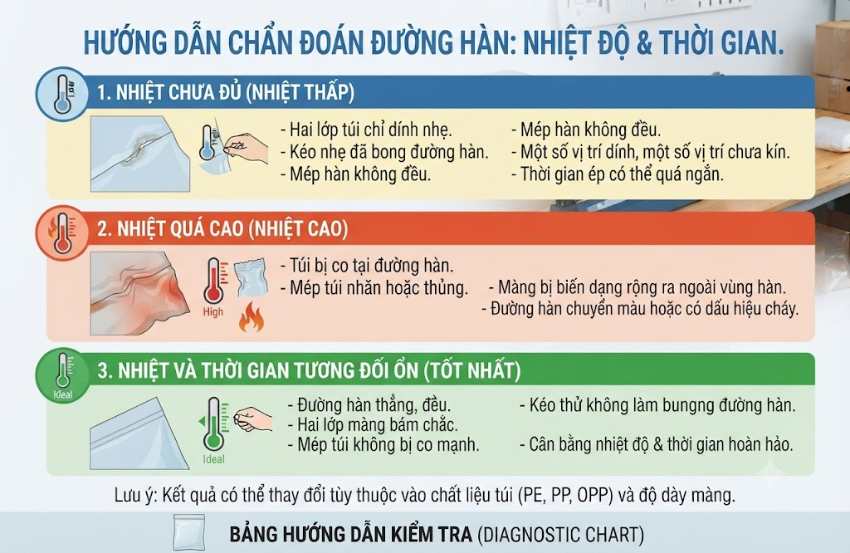
Khi chỉnh máy, đường hàn thường cho biết khá rõ tình trạng nhiệt:
Nhiệt chưa đủ:
- Hai lớp túi chỉ dính nhẹ.
- Kéo nhẹ đã bong đường hàn.
- Mép hàn không đều.
- Một số vị trí dính, một số vị trí chưa kín.
Nhiệt quá cao:
- Túi bị co tại đường hàn.
- Mép túi nhăn hoặc thủng.
- Màng bị biến dạng rộng ra ngoài vùng hàn.
- Đường hàn chuyển màu hoặc có dấu hiệu cháy.
Nhiệt và thời gian tương đối ổn:
- Đường hàn thẳng, đều.
- Hai lớp màng bám chắc.
- Mép túi không bị co mạnh.
- Kéo thử không làm bung đường hàn.
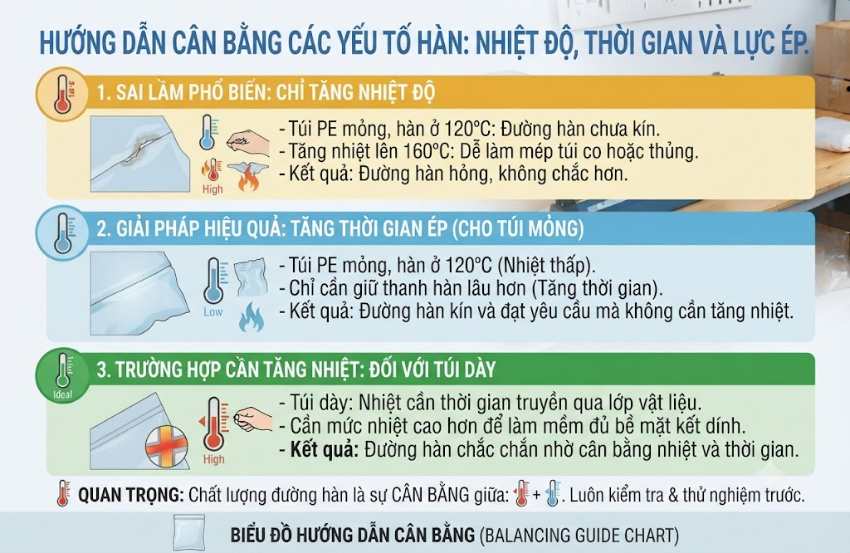
Không phải cứ tăng nhiệt là đường hàn chắc hơn
Máy hàn miệng túi thực chất phụ thuộc vào sự kết hợp giữa nhiệt độ, thời gian ép và lực ép.
Ví dụ một túi PE mỏng đang hàn ở 120°C nhưng đường hàn chưa kín. Tăng lên 160°C chưa chắc đã tốt hơn. Có trường hợp chỉ cần giữ thanh hàn lâu hơn một chút là đường hàn đạt, trong khi tăng nhiệt lại làm mép túi co hoặc thủng. Ngược lại, túi dày có thể cần mức nhiệt cao hơn vì nhiệt phải truyền qua lớp vật liệu trước khi hai bề mặt tiếp xúc đủ mềm để kết dính.
Độ dày túi ảnh hưởng rất rõ đến nhiệt hàn
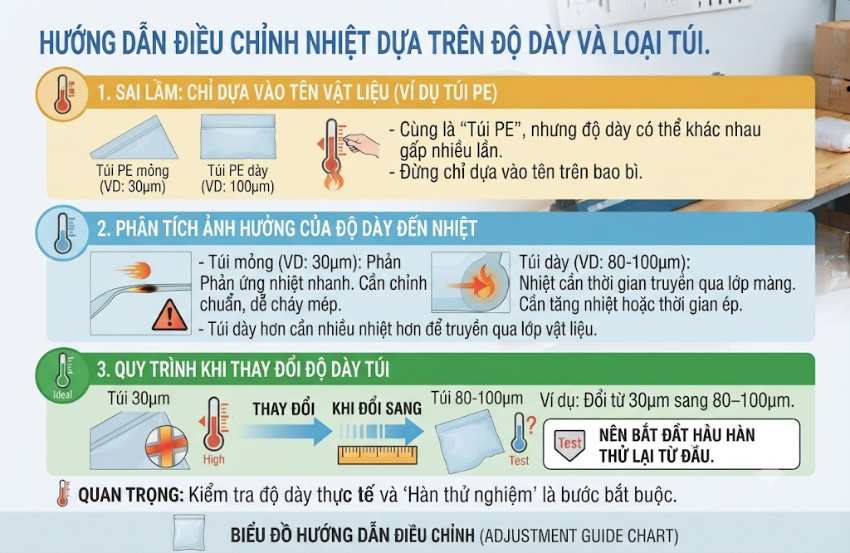
Không nên chỉ nhìn tên vật liệu trên bao bì. Tôi gặp khá nhiều trường hợp khách nói “túi PE” nhưng khi mang mẫu đến thì một loại rất mỏng, loại khác dày gấp vài lần.
Túi càng dày thì nhiệt cần truyền qua lớp màng càng nhiều. Khi đó có thể phải tăng nhiệt hoặc kéo dài thời gian ép. Với túi mỏng, phản ứng với nhiệt nhanh hơn nên chỉ cần chỉnh sai một chút đã có thể cháy mép.
Nếu thay từ túi 30 micromet sang túi 80–100 micromet, nên hàn thử lại từ đầu thay vì giữ nguyên mức nhiệt cũ.
Cách chỉnh máy khi chưa biết nhiệt độ của túi
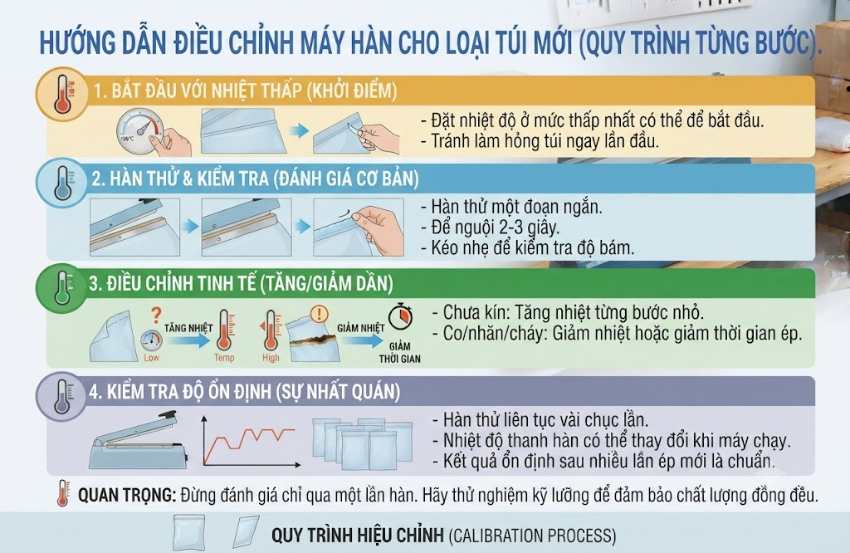
Khi nhận một loại túi mới, tôi thường chỉnh theo từng bước:
- Đặt nhiệt ở mức thấp.
- Cho một đoạn miệng túi vào vị trí hàn.
- Hàn thử và để đường hàn nguội một chút.
- Kéo nhẹ hai lớp để kiểm tra độ bám.
- Nếu chưa kín, tăng nhiệt từng bước nhỏ.
- Nếu túi co, nhăn hoặc cháy, giảm nhiệt hoặc giảm thời gian ép.
- Hàn thử thêm vài lần với cùng một mức để xem đường hàn có ổn định không.
Quan trọng nhất là đừng đánh giá chỉ qua một lần hàn. Khi máy chạy liên tục, thanh nhiệt và các bộ phận tiếp xúc có thể thay đổi nhiệt độ. Một mức cài đặt vừa đạt ở lần đầu chưa chắc đã cho kết quả giống hệt sau vài chục lần ép.
Máy cùng nhiệt nhưng đường hàn vẫn khác nhau
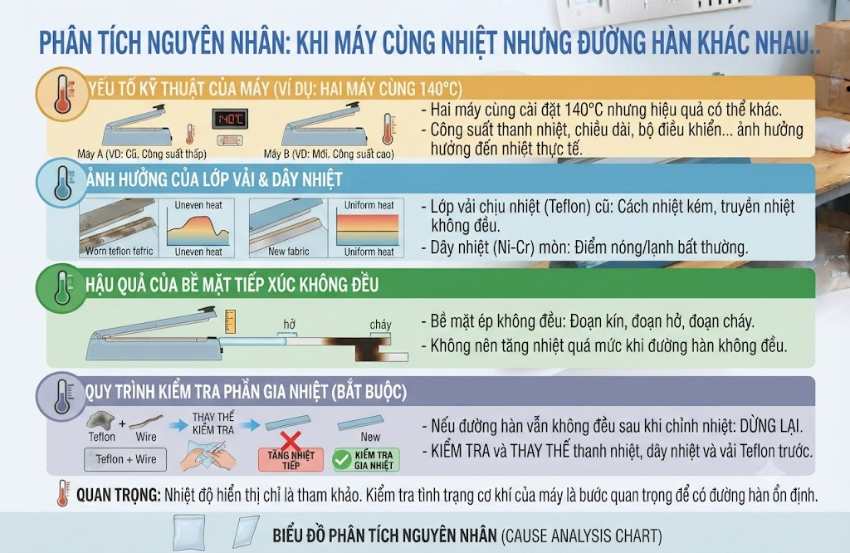
Hai máy cùng hiển thị 140°C nhưng khả năng hàn có thể không giống nhau. Công suất thanh nhiệt, chiều dài thanh hàn, bộ điều khiển nhiệt, lớp vải chịu nhiệt và tình trạng dây nhiệt đều ảnh hưởng đến lượng nhiệt truyền vào túi.
Máy đã sử dụng lâu cũng cần kiểm tra thanh nhiệt và lớp vải chịu nhiệt. Nếu bề mặt tiếp xúc không đều, có thể xuất hiện đoạn hàn kín nhưng đoạn khác lại hở hoặc cháy. Trường hợp đã thay đổi nhiệt nhiều lần mà đường hàn vẫn không đều, tôi sẽ kiểm tra phần gia nhiệt trước khi tiếp tục tăng nhiệt.
Mức nhiệt tham khảo cho PE, PP, OPP
- PE: khoảng 100–160°C
- PP: khoảng 130–180°C
- OPP: khoảng 120–180°C
Khi có mẫu túi thực tế, nên lấy chính mẫu đó để thử máy. Chỉ cần thay đổi độ dày, cấu tạo màng hoặc thời gian ép, mức nhiệt cần thiết cũng có thể thay đổi khá nhiều. Một đường hàn đạt không nằm ở con số nhiệt độ trên núm chỉnh mà nằm ở độ kín, độ bám và tình trạng của màng sau khi hàn. Đó mới là tiêu chí tôi thường dùng khi chỉnh máy cho từng loại túi.
Xem thêm bài viết: Cách thay dây nhiệt máy hàn miệng túi
Ngày tạo: 2026-09-25 10:13:11 | Người tạo: Phát Review


