
Cách chọn công suất máy hàn laser
Khi chọn máy hàn laser, nên căn cứ vào độ dày phôi thường gia công và loại kim loại đang sử dụng. Xưởng chủ yếu hàn inox 1-2 mm không cần chọn máy theo tiêu chí hàn được tấm dày 8 mm. Ngược lại, nếu thường xuyên hàn thép dày 5-6 mm thì máy công suất thấp có thể không đạt độ ngấu hoặc phải giảm tốc độ hàn.
Bảng công suất theo độ dày vật liệu
| Công suất laser | Độ dày tham khảo của thép carbon và inox | Ứng dụng thường gặp |
| 1.000 W | Khoảng 1-3 mm | Hàn tấm mỏng, vỏ tủ, chi tiết inox và thép nhỏ |
| 1.500 W | Khoảng 2-4 mm | Gia công kim loại tấm, khung và chi tiết cơ khí |
| 2.000 W | Khoảng 4-6 mm | Hàn phôi dày hơn, khung và kết cấu kim loại |
| 3.000 W | Khoảng 6-8 mm | Gia công vật liệu dày, yêu cầu độ ngấu lớn hơn |
Các mức trên chỉ mang tính tham khảo, không phải giới hạn chung cho tất cả máy hàn laser. Khả năng hàn thực tế phụ thuộc vào nguồn laser, thiết kế đầu hàn, vật liệu, kiểu liên kết và chế độ vận hành. Độ dày tối đa do nhà sản xuất công bố cũng không đồng nghĩa với tốc độ hàn cao hoặc chất lượng mối hàn ổn định ở mọi điều kiện.
Với nhôm và đồng, không nên áp dụng trực tiếp bảng trên để xác định công suất. Hai kim loại này có đặc tính nhiệt và khả năng hấp thụ laser khác thép carbon, nên cần xem thông số hàn riêng theo vật liệu.
Công suất laser ảnh hưởng đến độ ngấu
Công suất laser biểu thị năng lượng nguồn có thể phát ra trong một đơn vị thời gian. Khi các điều kiện khác tương đương, tăng công suất có thể làm tăng lượng năng lượng truyền vào vùng hàn, tạo điều kiện tăng độ sâu nóng chảy hoặc tốc độ gia công. Tuy nhiên, độ ngấu không chỉ phụ thuộc vào công suất danh định. Đường kính điểm hội tụ, mật độ công suất tại bề mặt, tốc độ di chuyển đầu hàn và đặc tính vật liệu đều tác động đến hình dạng vùng nóng chảy.
Ví dụ, khi hàn một tấm thép dày, tăng tốc độ di chuyển đầu hàn trong khi giữ nguyên công suất sẽ làm giảm năng lượng cung cấp trên mỗi đơn vị chiều dài. Nếu tốc độ quá cao, mối hàn có thể không đạt độ ngấu yêu cầu. Ngược lại, tốc độ quá thấp có thể làm tăng nhiệt đầu vào, gây cháy cạnh hoặc biến dạng phôi. Do đó, hai máy có cùng công suất vẫn có thể tạo ra kết quả khác nhau nếu cấu hình quang học và chế độ hàn không giống nhau.
Chọn công suất theo vật liệu
Hàn thép carbon
Thép carbon thường được dùng làm mốc tham khảo khi phân loại công suất máy hàn laser. Với tấm dày 1-3 mm, máy 1.000 W có thể đáp ứng nhiều công việc thông dụng. Khi thường xuyên hàn thép dày khoảng 4-6 mm, nhóm 1.500-2.000 W đáng được xem xét dựa trên thông số của từng model. Trong sản xuất khung thép hoặc chi tiết cơ khí, độ dày phôi chưa phải yếu tố duy nhất. Mối ghép giáp mối, mối hàn góc và mối hàn chồng có hình dạng vùng tiếp xúc khác nhau, dẫn đến yêu cầu hàn khác nhau.
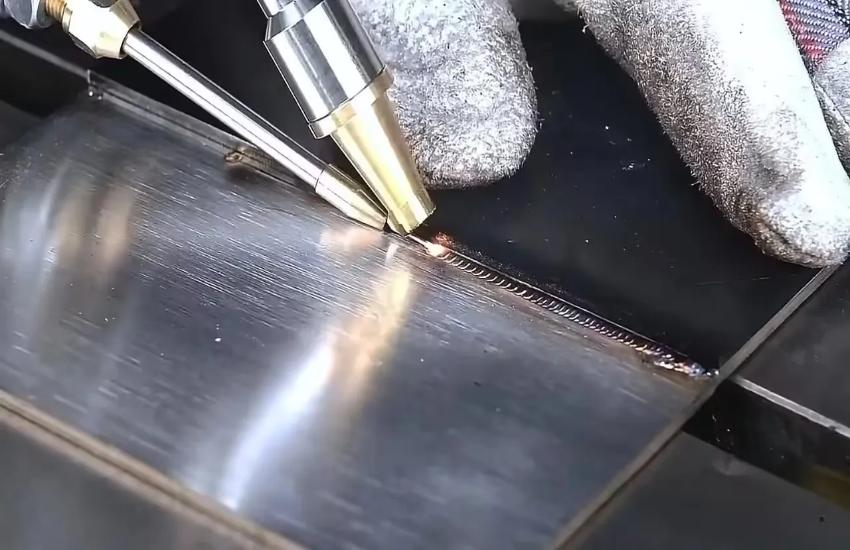
Hàn inox
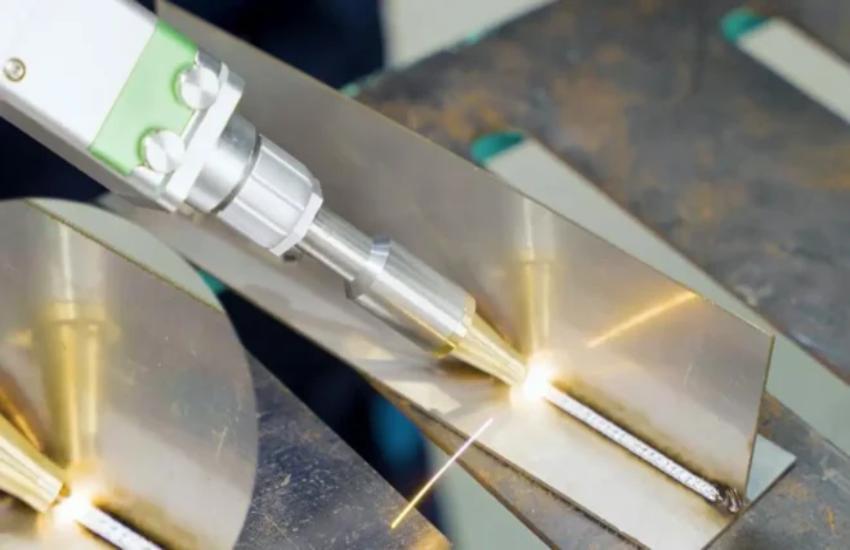
Inox thường xuất hiện trong sản xuất tủ điện, thiết bị nhà bếp, vỏ máy và sản phẩm trang trí. Với tấm mỏng, công suất thấp có thể đáp ứng yêu cầu gia công nếu tốc độ hàn và mức năng lượng được thiết lập đúng. Đối với inox, ngoài độ ngấu, màu sắc và hình dạng bề mặt mối hàn cũng thường được quan tâm. Nhiệt đầu vào quá cao có thể làm vùng ảnh hưởng nhiệt rộng hơn và khiến bề mặt đổi màu. Công suất lớn không tự động tạo ra mối hàn đẹp hơn nếu tốc độ hàn, khí bảo vệ và thao tác chưa phù hợp. Nếu xưởng chủ yếu gia công inox mỏng, việc chọn máy nên dựa trên dải độ dày thường gặp và yêu cầu thẩm mỹ.
Hàn nhôm
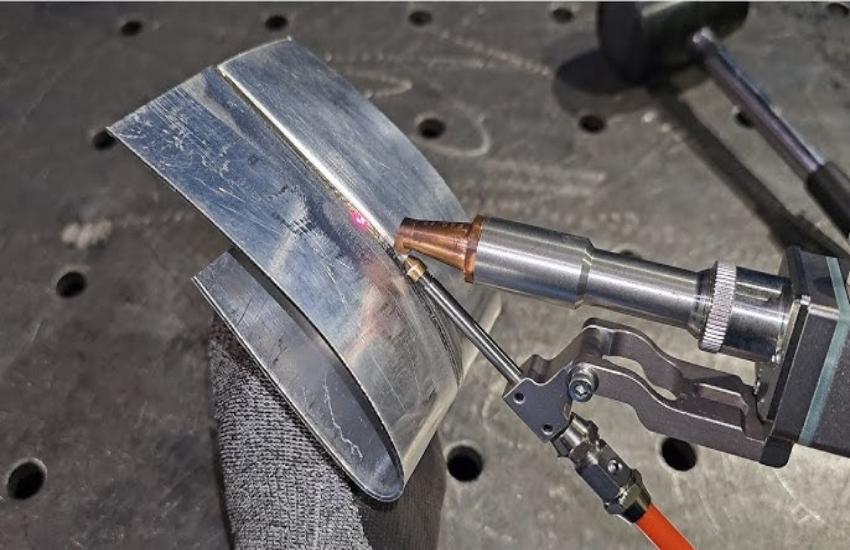
Nhôm dẫn nhiệt tốt và có đặc tính hấp thụ laser khác thép. Khả năng hàn còn thay đổi theo hợp kim, độ dày phôi và cấu hình nguồn laser. Vì thế, máy có thể hàn thép ở một độ dày nhất định chưa chắc đạt kết quả tương đương khi chuyển sang nhôm cùng chiều dày. Với xưởng gia công cả nhôm và thép, bảng công suất dành cho thép chỉ nên dùng để tham khảo ban đầu. Thông số hàn nhôm của đúng model và kết quả thử trên hợp kim thực tế mới cho biết khả năng gia công có đáp ứng yêu cầu hay không.
Hàn đồng
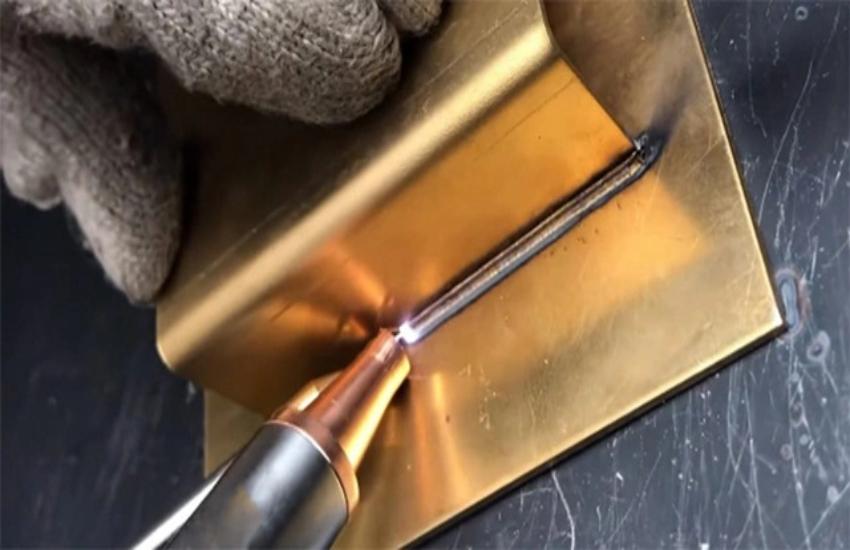
Đồng có độ dẫn nhiệt cao và khả năng phản xạ laser lớn ở một số bước sóng. Những đặc tính này khiến quá trình hàn đồng có yêu cầu riêng về nguồn laser, mật độ năng lượng và chế độ vận hành. Không thể xác định công suất cần thiết để hàn đồng chỉ từ độ dày phôi hoặc thông số áp dụng cho thép. Nếu công việc chủ yếu là hàn đồng, nên ưu tiên model có thông số kỹ thuật công bố rõ cho vật liệu này.
Các yếu tố ảnh hưởng đến khả năng hàn
Kiểu mối ghép và khe hở
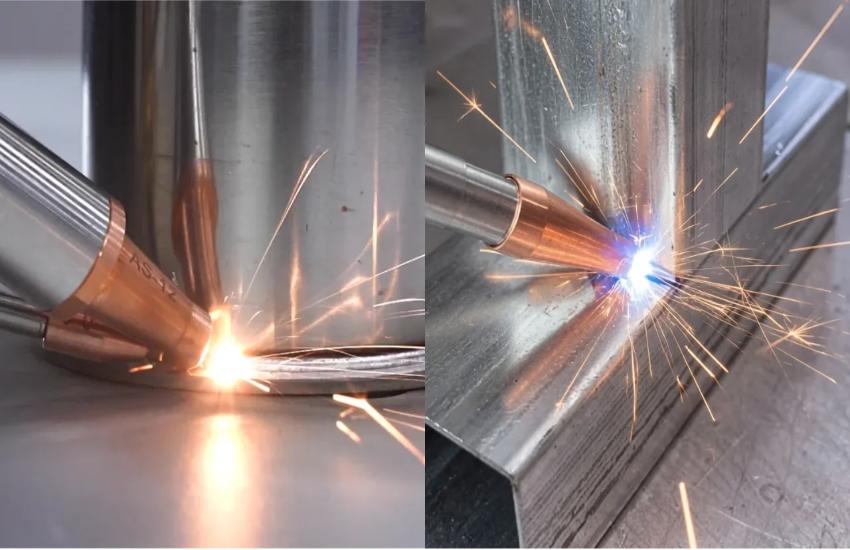
Hai chi tiết cùng độ dày có thể cần chế độ hàn khác nhau tùy kiểu liên kết. Với mối ghép giáp mối, hai mép phôi cần được căn chỉnh tương đối chính xác. Khe hở quá lớn có thể khiến kim loại nóng chảy không lấp đầy liên kết, tạo mối hàn thiếu vật liệu hoặc không đạt hình dạng mong muốn. Ở mối hàn chồng hoặc hàn góc, hình dạng vùng tiếp xúc và vị trí đầu hàn cũng ảnh hưởng đến khả năng truyền năng lượng vào khu vực cần nối. Vì thế, độ dày vật liệu chỉ là một phần trong việc xác định công suất.
Tốc độ hàn và năng lượng đường
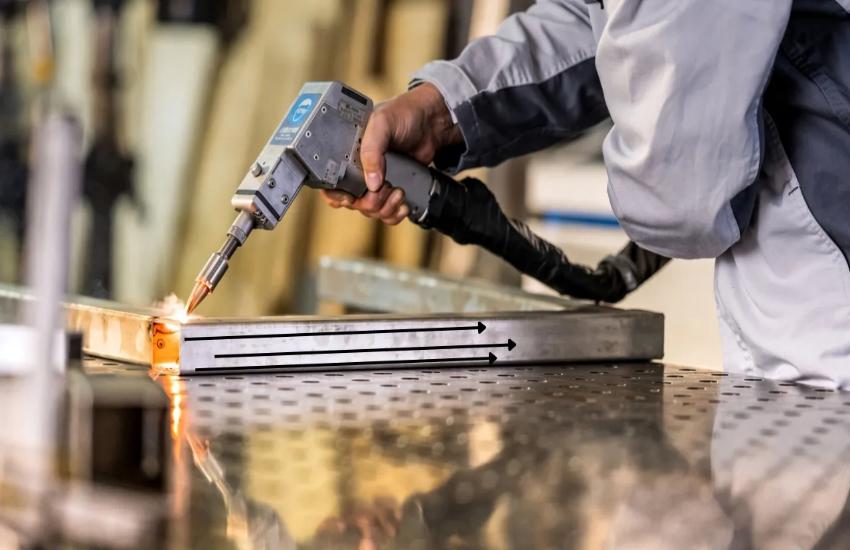
Năng lượng đường biểu thị lượng năng lượng laser cung cấp trên mỗi đơn vị chiều dài mối hàn. Có thể ước tính theo công thức:
E_l = \frac{P}{v}
Trong đó:
- (E_l) là năng lượng đường, tính bằng J/mm.
- (P) là công suất laser, tính bằng W.
- (v) là tốc độ hàn, tính bằng mm/s.
*Ví dụ, ở công suất 1.500 W và tốc độ hàn 30 mm/s, năng lượng đường lý thuyết bằng 50 J/mm. Nếu giữ nguyên công suất nhưng tăng tốc độ lên 60 mm/s, giá trị này giảm còn 25 J/mm.
Công thức trên chưa tính đến hiệu suất hấp thụ, sự phân bố năng lượng và các yếu tố quang học. Tuy nhiên, nó cho thấy vì sao cùng một máy nhưng thay đổi tốc độ hàn có thể làm thay đổi đáng kể kết quả.
Dây hàn bù và độ dày phôi
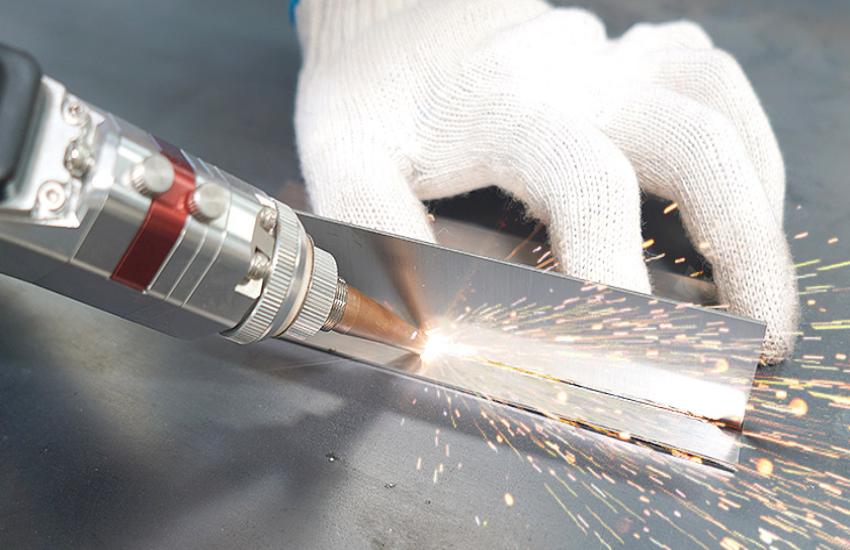
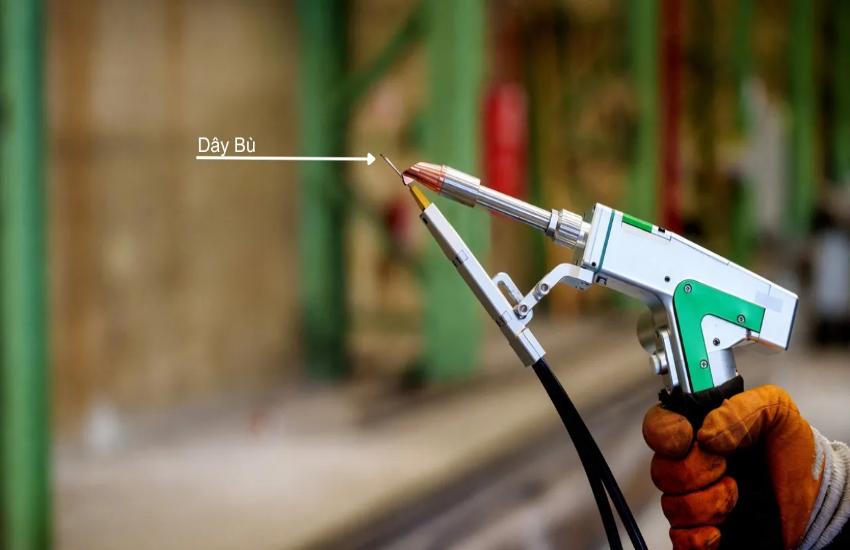
Dây hàn bù bổ sung kim loại vào vùng liên kết, hữu ích khi mối ghép có khe hở hoặc cần thêm vật liệu để tạo hình mối hàn. Khi sử dụng dây bù, nguồn laser phải cung cấp đủ năng lượng để làm nóng chảy mép phôi và lượng dây được cấp vào. Đường kính dây, tốc độ cấp dây và khe hở mối ghép đều ảnh hưởng đến chế độ hàn. Vì vậy, khả năng hàn phôi dày khi sử dụng dây bù không thể quy đổi thành một mức công suất cố định cho mọi máy. Khi so sánh thông số sản phẩm, nên phân biệt khả năng hàn không dùng dây bù với khả năng hàn có dây bù. Hai điều kiện này có thể cho giới hạn độ dày khác nhau.
Cách xác định công suất máy cần dùng
- Chủ yếu hàn tấm mỏng 1-2 mm: Có thể bắt đầu từ nhóm máy 1.000 W, sau đó kiểm tra khả năng hàn theo vật liệu và yêu cầu bề mặt.
- Thường gia công vật liệu khoảng 3-4 mm: Nên so sánh các model 1.500 W, chú ý dải độ dày được công bố cho đúng loại kim loại.
- Thường xuyên hàn thép hoặc inox khoảng 5-6 mm: Có thể khảo sát nhóm 2.000 W hoặc cao hơn, dựa trên độ ngấu và tốc độ cần đạt.
- Gia công phôi dày hơn hoặc yêu cầu năng suất cao: Nhóm 3.000 W đáng được cân nhắc nếu thông số của model đáp ứng điều kiện sản xuất.
Các khoảng trên chỉ giúp thu hẹp phạm vi tìm kiếm. Nếu một xưởng chủ yếu hàn inox 1-2 mm nhưng chỉ thỉnh thoảng gặp phôi 4 mm, nhu cầu đầu tư sẽ khác xưởng thường xuyên hàn thép dày 5-6 mm. Tần suất gia công, tốc độ mong muốn và yêu cầu chất lượng đều ảnh hưởng đến hiệu quả đầu tư.
Khi so sánh các dòng máy hàn laser, ngoài công suất nguồn, cần xem dải độ dày theo từng vật liệu, khả năng điều chỉnh công suất, cấu hình đầu hàn và chế độ làm việc. Với công việc yêu cầu độ ngấu xuyên hoặc chất lượng mối hàn cụ thể, thử hàn trên phôi thực tế là căn cứ đáng tin cậy hơn một con số độ dày tối đa.
Những sai lầm khi chọn công suất
Chỉ nhìn vào độ dày tối đa: Một máy có thể hàn được phôi dày trong điều kiện giới hạn nhưng không đạt năng suất cần thiết khi sản xuất liên tục.
Dùng cùng một bảng công suất cho mọi kim loại: Thép carbon, inox, nhôm và đồng có đặc tính nhiệt khác nhau. Bảng tham khảo cho thép không thể thay thế thông số hàn theo từng vật liệu.
Chọn công suất lớn hơn nhiều so với nhu cầu: Nếu phần lớn công việc là hàn tấm mỏng, máy công suất cao có thể làm tăng chi phí đầu tư mà không đem lại lợi ích tương xứng.
Bỏ qua điều kiện lắp ghép: Khe hở, độ lệch mép và hình dạng mối nối có thể ảnh hưởng đến kết quả ngay cả khi công suất máy nằm trong dải tham khảo.
Câu hỏi thường gặp khi chọn máy hàn laser
Máy hàn laser 1.000 W hàn được thép dày bao nhiêu?
Khoảng 1-3 mm thường được dùng làm mốc tham khảo cho thép carbon và inox. Khả năng đạt độ ngấu yêu cầu còn phụ thuộc vào model, kiểu mối ghép và tốc độ hàn.
Máy hàn laser 1.500 W có hàn được thép dày 5 mm không?
Cần xem thông số của đúng model và điều kiện hàn do nhà sản xuất công bố. Công suất 1.500 W không đồng nghĩa mọi máy cùng mức công suất đều có thể hàn thép 5 mm đạt chất lượng yêu cầu.
Máy công suất lớn có luôn tạo mối hàn đẹp hơn không?
Không. Công suất lớn tạo thêm khả năng xử lý phôi dày hoặc tăng tốc độ hàn trong những điều kiện nhất định. Chất lượng mối hàn vẫn phụ thuộc vào mật độ năng lượng, tốc độ di chuyển, khí bảo vệ, cách gá phôi và chế độ vận hành.
Có thể dùng một máy để hàn inox và nhôm không?
Một số model có thể xử lý cả hai vật liệu, nhưng dải độ dày và chế độ hàn có thể khác nhau. Khi cần hàn thường xuyên cả inox lẫn nhôm, nên đối chiếu thông số riêng cho từng vật liệu thay vì chỉ căn cứ vào công suất danh định.
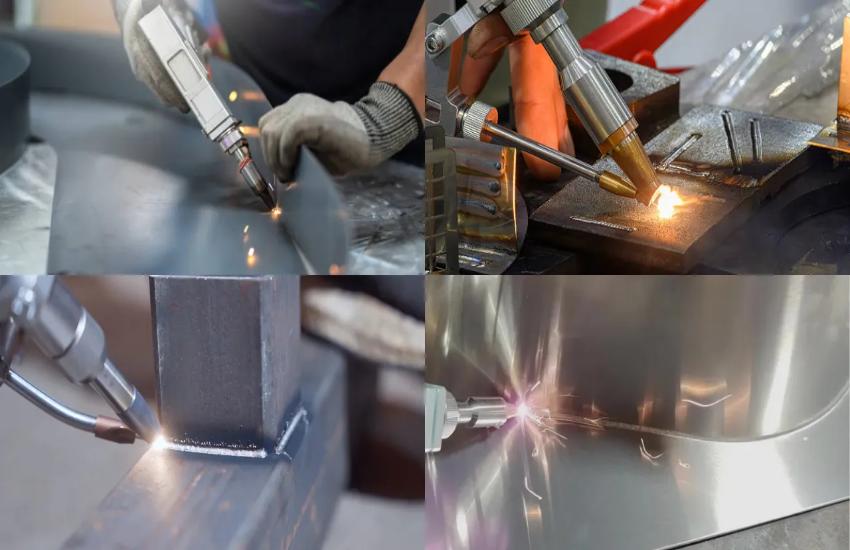
Chọn công suất máy hàn laser cần dựa trên độ dày thường gia công, loại kim loại và yêu cầu mối hàn. Các mức 1.000 W, 1.500 W, 2.000 W và 3.000 W có thể dùng làm mốc tìm hiểu ban đầu, nhưng khả năng hàn thực tế phải được đối chiếu theo từng model và điều kiện sản xuất.
Xem thêm các hướng dẫn tại tin tức máy hàn laser để tìm hiểu về vật liệu hàn, dây hàn và cách xử lý các lỗi thường gặp.
Ngày tạo: 2026-10-15 10:33:49 | Người tạo: Phát Review


