
Mối hàn laser bị rỗ, đen, không đều, không ra tia
Mối hàn laser bị rỗ, cháy đen hoặc không đều có thể do bề mặt phôi, khí bảo vệ, dây hàn và thông số gia công. Nếu máy bóp cò nhưng không phát tia, cần kiểm tra thêm hệ thống điều khiển, điều kiện an toàn và nguồn laser. Mỗi hiện tượng có nguyên nhân riêng, nên cần dựa vào dấu hiệu thực tế để xác định bộ phận cần kiểm tra thay vì thay đổi công suất ngay từ đầu.
Mối hàn laser bị rỗ do đâu?
Mối hàn bị rỗ thường có các lỗ nhỏ trên bề mặt hoặc những hốc nằm bên trong kim loại. Một số khuyết tật chỉ lộ rõ sau khi mối hàn nguội hoặc được gia công lại. Với chi tiết chịu lực, quan sát bề mặt chưa đủ để đánh giá chất lượng bên trong.
Nguyên nhân thường gặp gồm bề mặt phôi dính dầu, hơi ẩm, gỉ sét hoặc lớp phủ, khí bảo vệ không ổn định, dây hàn bị bẩn, khe hở giữa hai mép ghép quá lớn. Công suất, tốc độ di chuyển và lượng dây cấp không cân đối cũng có thể khiến quá trình nóng chảy thiếu ổn định.
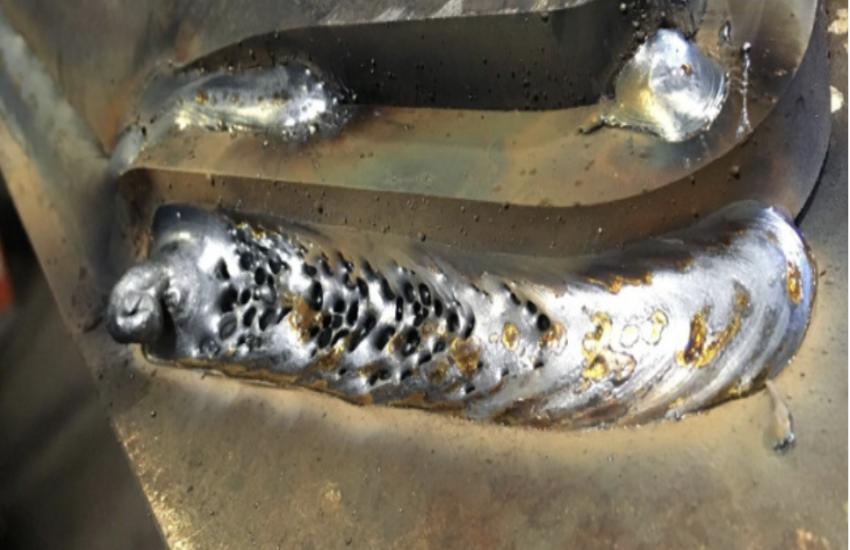
Khi gặp lỗi này, nên làm sạch phôi và kiểm tra độ khít của mối ghép trước. Tiếp theo, kiểm tra bình khí, đường ống, vòi phun và bộ cấp dây. Nếu các yếu tố trên bình thường, hãy hàn thử trên mẫu cùng loại vật liệu và độ dày, sau đó điều chỉnh từng thông số trong phạm vi nhà sản xuất khuyến nghị. Không nên tăng công suất ngay khi thấy lỗ rỗ. Nếu nguyên nhân nằm ở dầu bẩn, khí bảo vệ hoặc khe hở mối ghép, tăng nhiệt không xử lý được gốc lỗi mà còn có thể gây cháy cạnh hoặc thủng phôi.
Nguyên nhân khiến mối hàn laser bị đen
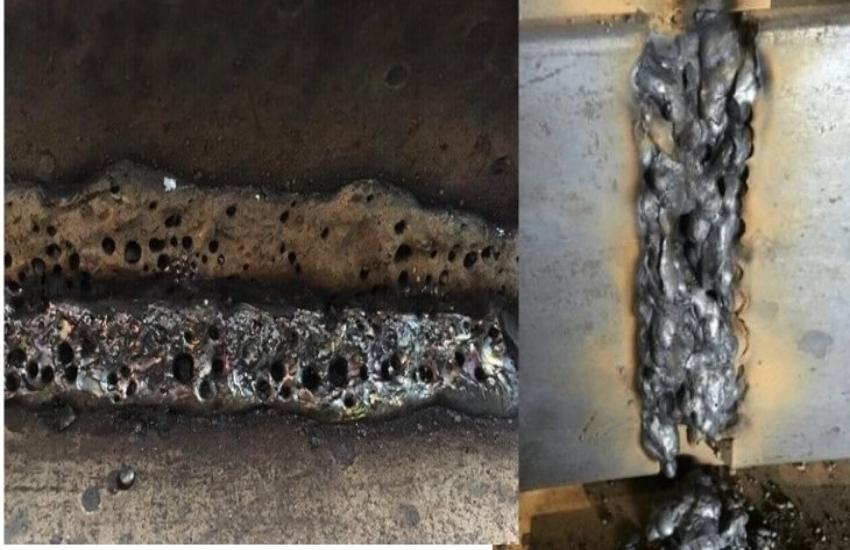
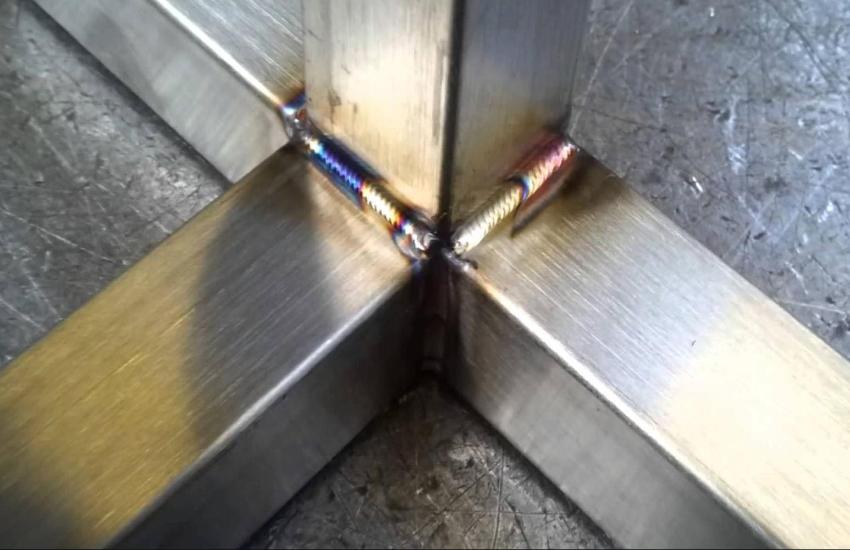
Đường hàn có thể chuyển sang màu đen, xám đậm hoặc xuất hiện lớp muội sau khi gia công. Hiện tượng này có thể liên quan đến oxy hóa, chất bẩn trên bề mặt hoặc điều kiện bảo vệ vùng hàn chưa tốt. Mức độ đổi màu còn phụ thuộc vào loại kim loại và yêu cầu hoàn thiện bề mặt. Nếu đường hàn có lớp muội hoặc cặn bám, cần kiểm tra dầu, lớp phủ và các chất bẩn trên phôi. Nếu kim loại đổi màu nhưng không có cặn rõ rệt, nên kiểm tra khí bảo vệ, vị trí vòi phun và lượng nhiệt đưa vào vật liệu.
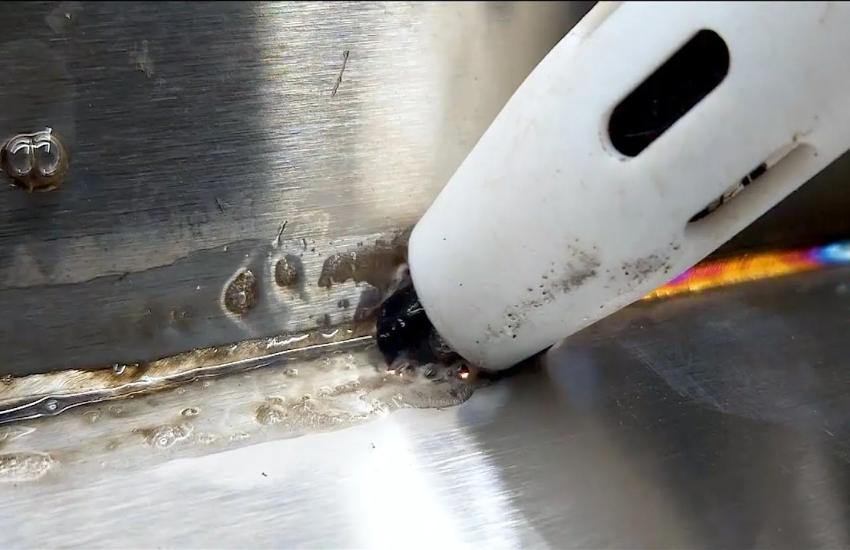
Với inox, màu sắc vùng hàn có thể thay đổi theo điều kiện oxy hóa và bảo vệ khí. Nếu mối hàn chuyển màu đậm bất thường, cần kiểm tra các yếu tố này trước khi kết luận công suất quá cao. Đối với thép mạ kẽm, lớp kẽm có thể tạo khói độc khi gia nhiệt nên cần hệ thống hút khói phù hợp và quy trình an toàn dành riêng cho vật liệu mạ.
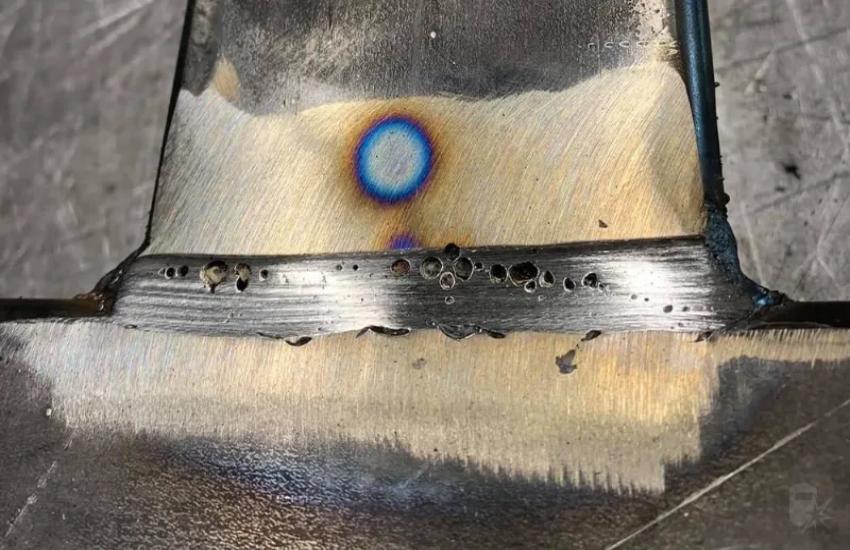
Cách xử lý nên bắt đầu từ việc làm sạch phôi, kiểm tra đường khí và vị trí vòi phun. Sau đó, thực hiện đường hàn thử để đánh giá kết quả trước khi điều chỉnh công suất hoặc tốc độ di chuyển. Không nên dùng màu sắc làm tiêu chí duy nhất để kết luận mối hàn đạt hay không đạt. Các chi tiết yêu cầu độ bền hoặc khả năng chống ăn mòn có thể cần kiểm tra theo tiêu chuẩn kỹ thuật tương ứng.
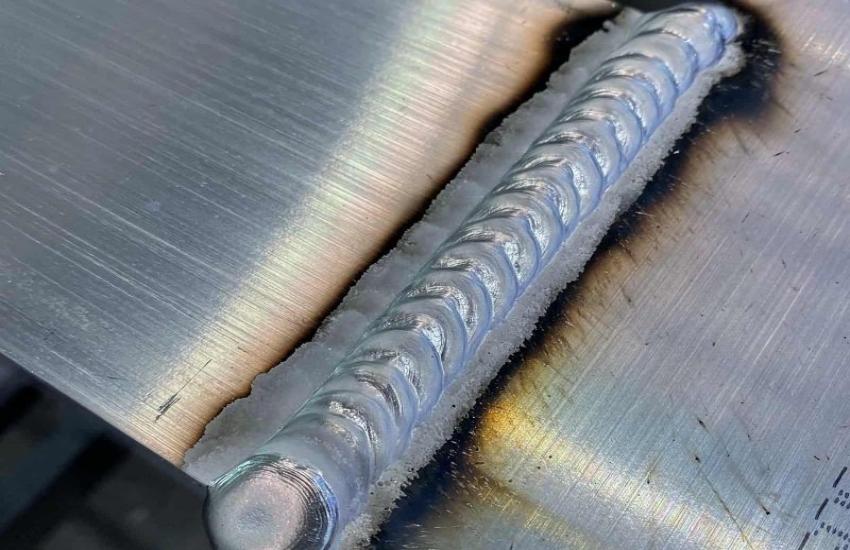
Vì sao đường hàn laser không đều?
Đường hàn không đều có thể biểu hiện qua chiều rộng thay đổi, bề mặt gợn, đoạn lồi lõm hoặc lượng kim loại bổ sung không đồng nhất. Vị trí và quy luật xuất hiện của lỗi thường cung cấp manh mối để xác định nguyên nhân. Nếu đường hàn rộng hẹp theo chuyển động của súng, cần kiểm tra tốc độ di chuyển, góc đặt đầu hàn và khoảng cách từ đầu hàn đến phôi. Nếu mối hàn lúc thừa, lúc thiếu kim loại, nên kiểm tra cuộn dây, bộ cấp dây, ống dẫn và đầu dẫn dây. Dây bị vướng hoặc cấp giật cục có thể khiến lượng kim loại bổ sung thay đổi liên tục.
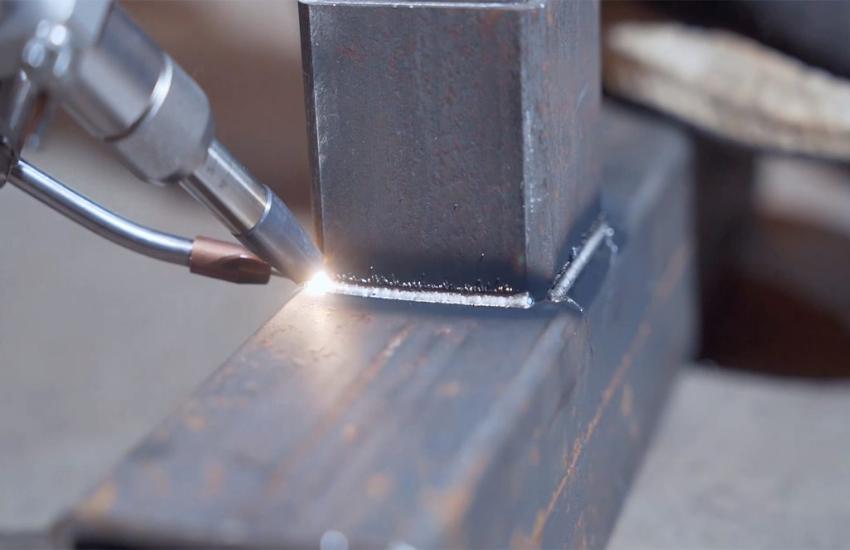
Trường hợp lỗi lặp lại tại cùng một vị trí, hãy kiểm tra khe hở, độ lệch mép, gỉ sét hoặc lớp phủ trên phôi. Nếu đường hàn chỉ bị lỗi ở một số đoạn, nguyên nhân có thể nằm ở điều kiện lắp ghép thay vì toàn bộ thông số máy. Khi thao tác và cấp dây đã ổn định nhưng đường hàn vẫn không đều, cần kiểm tra thấu kính bảo vệ, đầu phun và các thông số đang sử dụng. Trên máy có chức năng quét tia, tần số và biên độ quét cũng ảnh hưởng đến hình dạng đường hàn.
Máy hàn laser bóp cò nhưng không ra tia
Khi bóp cò nhưng không có tia laser, chưa thể kết luận nguồn laser bị hỏng. Máy có thể khóa phát tia khi chưa thỏa mãn điều kiện an toàn hoặc hệ thống điều khiển phát hiện lỗi. Trước tiên, quan sát màn hình điều khiển và đèn báo để xác định máy đã khởi động hoàn tất, đang ở đúng chế độ làm việc và có mã lỗi hay không. Tiếp theo, kiểm tra nút dừng khẩn cấp, công tắc liên động và các kết nối an toàn theo hướng dẫn của nhà sản xuất. Không đấu tắt hoặc vô hiệu hóa liên động để ép máy phát tia.
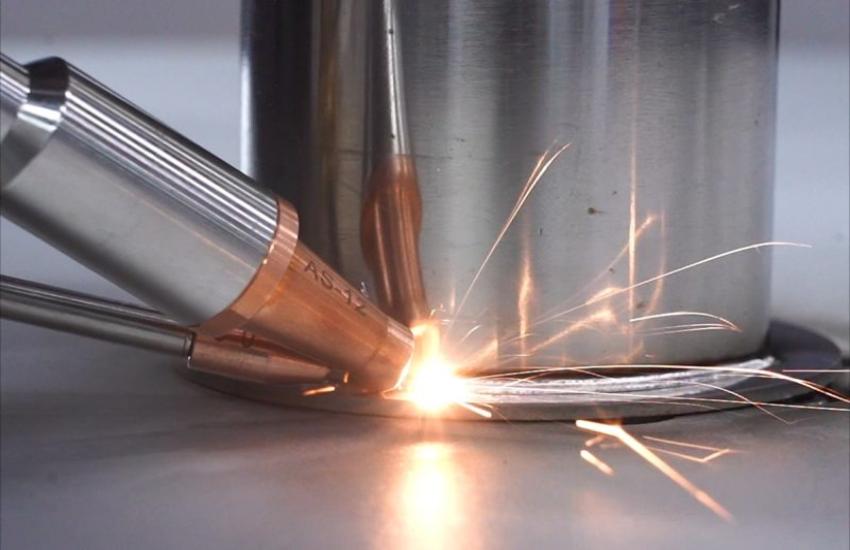
Nếu máy báo lỗi nhiệt độ, lưu lượng nước hoặc hệ thống làm mát, cần xử lý theo tài liệu của model trước khi khởi động lại. Trường hợp máy vẫn không phát tia sau khi kiểm tra các điều kiện bên ngoài, nguồn laser, cáp truyền dẫn, đầu hàn hoặc mạch điều khiển có thể cần kỹ thuật viên kiểm tra bằng thiết bị chuyên dụng. Không nhìn trực tiếp vào đầu hàn để xác nhận có tia hay không. Tia laser có thể gây tổn thương mắt nghiêm trọng ngay cả khi mắt thường không nhìn thấy. Chỉ kiểm tra phát tia trong khu vực được kiểm soát và theo quy trình an toàn dành cho thiết bị.
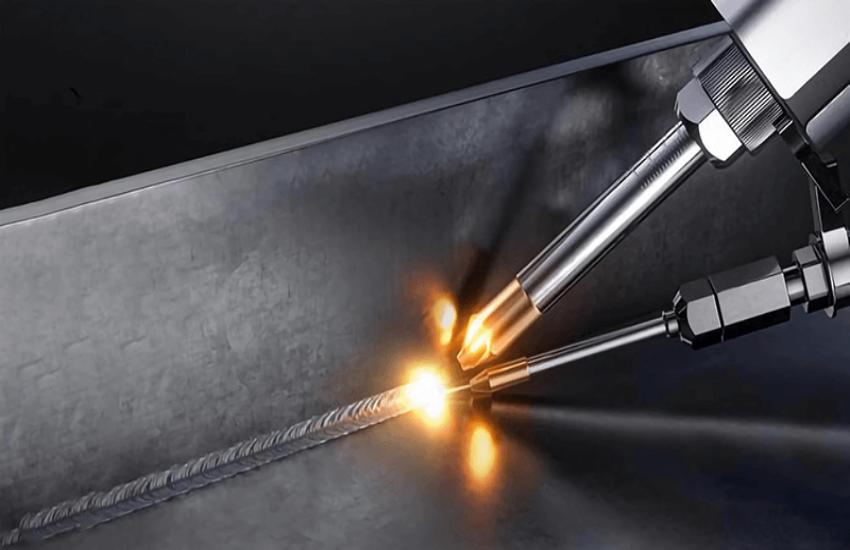
Cách phân biệt các lỗi hàn laser thường gặp
| Hiện tượng | Yếu tố cần kiểm tra trước |
| Mối hàn có nhiều lỗ nhỏ | Độ sạch phôi, khí bảo vệ, dây hàn và khe hở mối ghép |
| Đường hàn chuyển màu đen | Bề mặt phôi, khí bảo vệ, vị trí vòi phun và điều kiện gia công |
| Đường hàn rộng hẹp thất thường | Tốc độ di chuyển, vị trí đầu hàn và bộ cấp dây |
| Mối hàn thiếu kim loại | Lượng dây cấp, tốc độ di chuyển và khe hở mối ghép |
| Bóp cò nhưng không ra tia | Mã lỗi, liên động an toàn, hệ thống làm mát và nguồn laser |
Điều chỉnh thông số hàn laser khi nào?
Công suất chỉ là một trong những yếu tố quyết định lượng nhiệt đưa vào vật liệu. Chất lượng mối hàn còn chịu ảnh hưởng của tốc độ di chuyển, lượng dây cấp, khí bảo vệ và điều kiện ghép phôi. Các thông số cần xem xét gồm công suất laser, tốc độ di chuyển, tốc độ cấp dây, loại và lưu lượng khí bảo vệ. Trên máy có chức năng quét tia, tần số và biên độ quét cũng ảnh hưởng đến chiều rộng và hình dạng đường hàn.
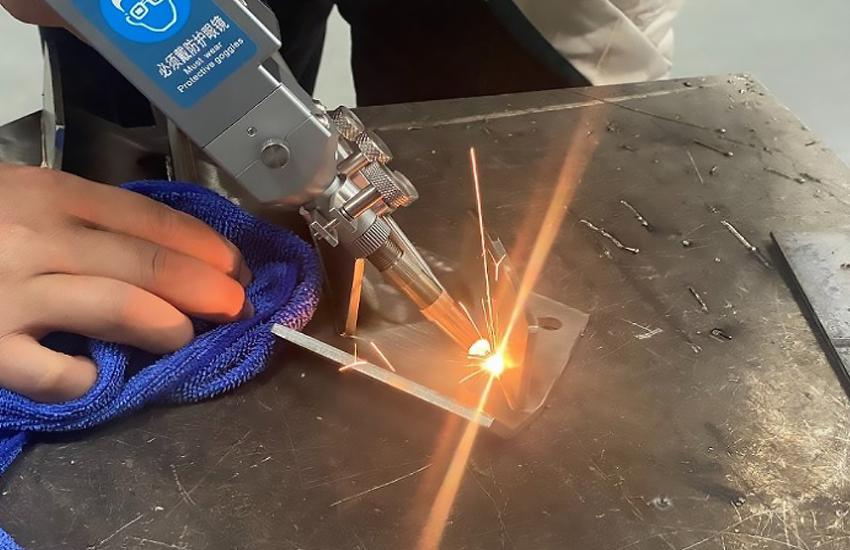
Chẳng hạn, mối hàn thiếu kim loại có thể do cấp dây không đủ chứ không hẳn do công suất thấp. Đường hàn bị đen có thể liên quan đến bề mặt bẩn hoặc khí bảo vệ. Mối hàn bị rỗ cũng cần kiểm tra vật liệu và điều kiện khí trước khi thay đổi thông số. Khi thử nghiệm, giữ nguyên loại vật liệu, độ dày và kiểu ghép. Trước tiên xử lý các yếu tố về vệ sinh, gá phôi, khí và cấp dây. Sau đó, thay đổi từng thông số trong phạm vi nhà sản xuất khuyến nghị, ghi lại kết quả và so sánh các mẫu hàn. Không có một bộ thông số chung áp dụng cho mọi máy hàn laser vì kết quả còn phụ thuộc vào cấu hình thiết bị và điều kiện gia công.
Dấu hiệu máy hàn laser cần kiểm tra kỹ thuật
Nên dừng máy để kiểm tra chuyên môn nếu xuất hiện cảnh báo nguồn laser, lỗi làm mát lặp lại, cáp hoặc đầu hàn có dấu hiệu hư hỏng, thấu kính bảo vệ bị nứt hoặc cháy, hay chất lượng mối hàn không cải thiện sau khi đã kiểm tra vật liệu và điều kiện vận hành. Thấu kính bảo vệ bẩn có thể ảnh hưởng đến quá trình truyền tia và chất lượng gia công. Tuy nhiên, không tự ý tháo cụm quang học hoặc chạm vào bề mặt thấu kính nếu chưa được đào tạo và không có quy trình phù hợp.
Khi liên hệ kỹ thuật, nên cung cấp model máy, loại vật liệu, độ dày phôi, loại dây hàn, thông số đang sử dụng, mã lỗi trên màn hình và hình ảnh mối hàn. Nếu lỗi xuất hiện sau khi đổi vật liệu, thay dây hoặc thay đổi cài đặt, cần ghi rõ thời điểm để kỹ thuật viên khoanh vùng nguyên nhân nhanh hơn.
Ngày tạo: 2026-10-15 08:58:43 | Người tạo: Phát Review


