
Đường kính doa là gì? Cách xác định kích thước doa
Khi khách hỏi “lỗ này doa lên bao nhiêu?”, không thể chỉ nhìn vào đường kính đang đo được để chốt kích thước. Lỗ chốt máy công trình thường bị mòn lệch, oval hoặc rộng không đều theo chiều sâu. Khi xác định kích thước doa cần kiểm tra cả lỗ, chốt và bạc sẽ lắp lại. Với các vị trí như chân cần, chân gầu, chân xi lanh…, chỉ vài phần mười milimet cũng có thể tạo ra độ rơ đáng kể. Vì vậy, cần đo nhiều hướng, nhiều vị trí rồi mới tính kích thước gia công và chọn máy doa.
- Đường kính doa là gì?
- Trước khi doa cần đo những gì?
- Vì sao phải đo nhiều hướng trong cùng một lỗ?
- Đo lỗ bằng dụng cụ nào?
- Cách xác định đường kính sau khi doa
- Độ oval của lỗ ảnh hưởng thế nào đến việc doa?
- Đường kính doa liên quan gì đến việc chọn máy doa?
- Một ví dụ thực tế trước khi đưa máy doa vào làm
- Trước khi doa nên ghi lại những thông số nào?
- Đo đúng trước rồi chọn máy sau
Đường kính doa là gì?
Đường kính doa là kích thước của lỗ sau khi gia công, là kích thước cần đạt tới, không phải kích thước đang có của lỗ trước khi sửa.
Ví dụ, một lỗ chốt thiết kế ban đầu 80 mm nhưng sau thời gian làm việc đo được 80,7–81,1 mm.
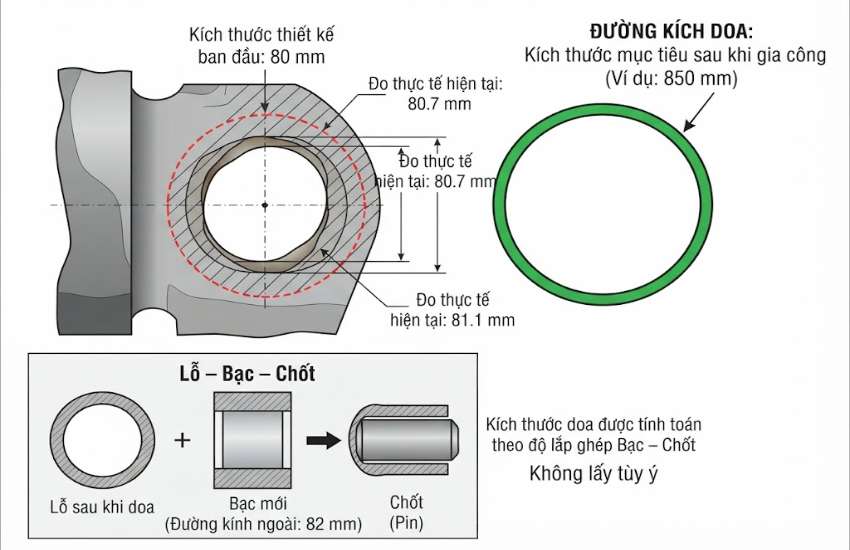
Nhìn vào con số 81,1 mm rồi nói “doa về 80 mm” chưa chắc đã đúng. Nếu lỗ đã bị oval, một hướng có thể là 80,7 mm trong khi hướng vuông góc đã lên 81,1 mm. Ngoài ra, còn phải xem chốt cũ mòn đến đâu và bạc mới sẽ dùng kích thước nào.
Trong sửa chữa máy công trình, kích thước sau doa thường được xác định theo cả bộ gồm lỗ – bạc – chốt. Chẳng hạn bạc mới có đường kính ngoài 82 mm thì kích thước lỗ sau gia công phải tính theo yêu cầu lắp bạc và dung sai thực tế, chứ không lấy tùy ý 82 mm hoặc 82,1 mm. Với những chi tiết có bản vẽ hoặc thông số kỹ thuật của nhà sản xuất, nên lấy đó làm cơ sở trước khi quyết định kích thước gia công.
Trước khi doa cần đo những gì?
Trước tiên cần làm sạch dầu mỡ, bụi đất, ba via và phần kim loại bám trong lỗ. Nếu còn bạc cũ thì cần xác định tình trạng bạc, chốt và bề mặt lỗ. Sau đó đo tại nhiều vị trí theo chiều sâu của lỗ và đo theo ít nhất hai hướng vuông góc. Với lỗ dài, nên kiểm tra cả phía ngoài và phía trong vì có trường hợp miệng lỗ mòn nhiều hơn phần giữa.
Ví dụ một lỗ danh nghĩa 80 mm có kết quả:
- Vị trí 1: 80,8 × 81,1 mm
- Vị trí 2: 80,6 × 80,9 mm
- Phía đầu còn lại: 80,5 × 80,7 mm
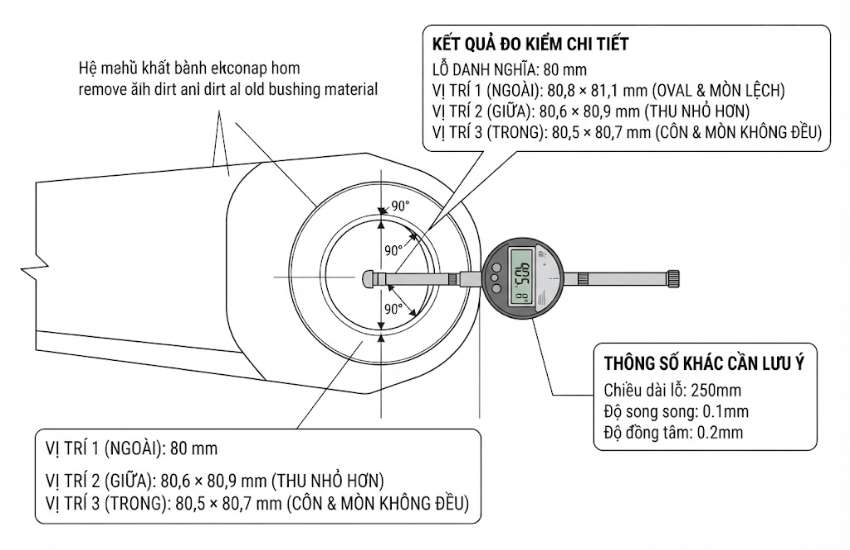
Nhìn vào đó có thể thấy lỗ không chỉ lớn hơn kích thước ban đầu mà còn bị oval và mòn không đều theo chiều sâu. Nếu chỉ ghi “lỗ hiện tại 81 mm” thì đã bỏ mất một phần thông tin quan trọng.
Ngoài đường kính, nên ghi lại tình trạng bề mặt, chiều dài lỗ, vị trí lỗ và khoảng cách giữa các lỗ nếu chi tiết có hai hoặc nhiều lỗ nằm trên cùng một trục. Những thông số này sẽ được dùng khi chọn phương án gá và căn chỉnh máy doa.
Vì sao phải đo nhiều hướng trong cùng một lỗ?
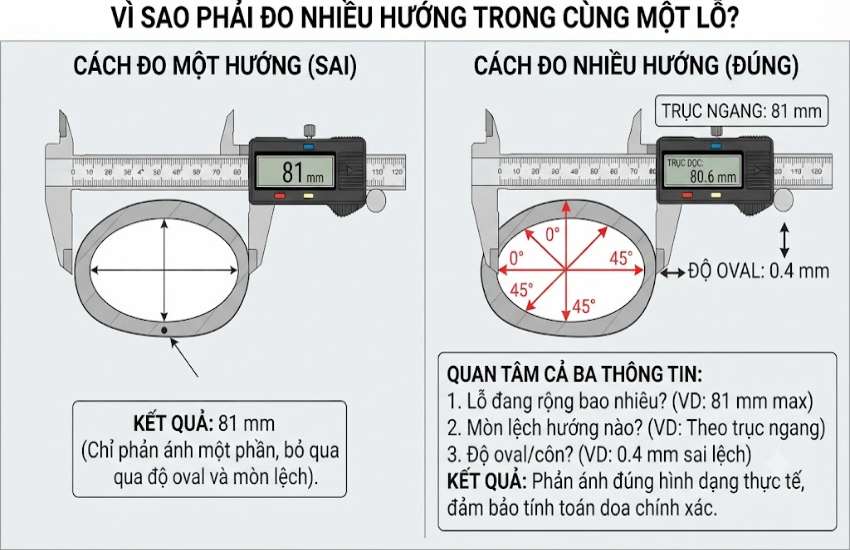
Lỗ chốt trên máy công trình hiếm khi mòn đều như một lỗ mới gia công. Tải trọng tác động lặp đi lặp lại theo một hướng làm chốt và bạc ép vào một số mặt nhất định. Sau thời gian dài, lỗ có thể bị oval, méo hoặc tạo thành dạng côn nhẹ.
Ví dụ đo theo chiều ngang được 81 mm nhưng chiều dọc chỉ 80,6 mm. Nếu lấy 81 mm làm kích thước đại diện thì chưa phản ánh đúng hình dạng của lỗ. Chênh lệch 0,4 mm giữa hai hướng cho thấy lỗ đã có độ oval đáng kể.
Khi kiểm tra những lỗ chịu tải lớn, tôi thường quan tâm cả ba thứ: lỗ đang rộng bao nhiêu, mòn lệch theo hướng nào và hai đầu lỗ có còn cùng trục hay không. Ba thông tin này có giá trị hơn một con số đường kính đơn lẻ khi tính phương án doa.
Đo lỗ bằng dụng cụ nào?
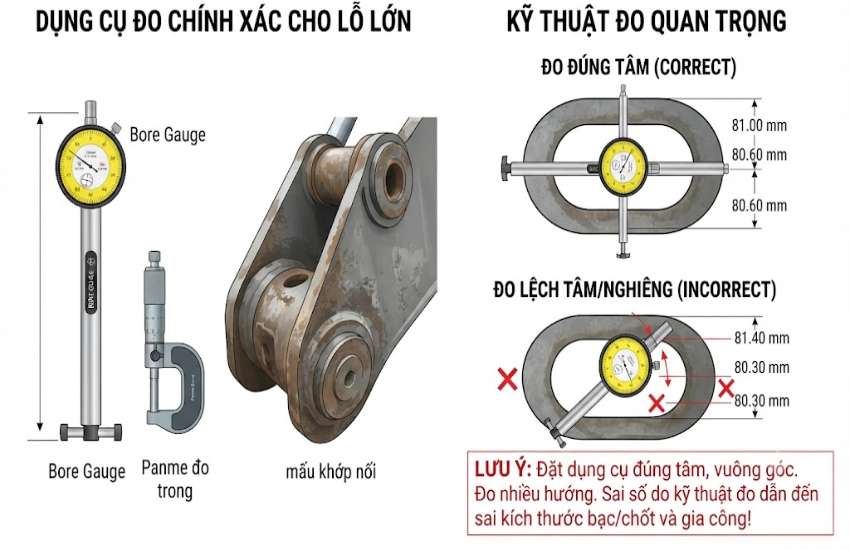
Với các lỗ nhỏ, yêu cầu không quá cao có thể dùng dụng cụ đo trong phù hợp. Nhưng với lỗ chốt máy xúc, máy đào hoặc máy công trình có đường kính lớn, nên dùng bore gauge, panme đo trong hoặc dụng cụ chuyên dụng có độ chính xác tương ứng với kích thước cần kiểm tra.
Quan trọng không chỉ nằm ở loại dụng cụ mà còn ở cách đo. Dụng cụ phải được đặt đúng tâm, đo theo nhiều hướng và nhiều vị trí. Nếu dụng cụ bị nghiêng hoặc đặt lệch tâm, kết quả có thể lớn hơn hoặc nhỏ hơn kích thước thực tế.
Trong thực tế sửa chữa, khi số đo có sự chênh lệch bất thường, nên đo lại thay vì vội lấy số lớn nhất làm kích thước doa. Một con số sai từ bước kiểm tra có thể kéo theo sai kích thước bạc, chốt và toàn bộ quá trình gia công phía sau.
Cách xác định đường kính sau khi doa
Sau khi có số đo thực tế, mới tính đến kích thước sau doa. Không nên áp dụng một công thức cố định kiểu “lỗ mòn bao nhiêu thì doa thêm 1 mm” cho mọi trường hợp.
Hãy xác định trước bộ phận sẽ lắp trở lại. Nếu thay cả chốt và bạc thì lấy kích thước của chốt mới, đường kính ngoài của bạc và yêu cầu lắp ghép làm cơ sở. Nếu sử dụng bạc có kích thước tiêu chuẩn hoặc bạc chế tạo riêng, kích thước sau doa cũng sẽ khác nhau.
Nếu lỗ ban đầu 80 mm, hiện đo được khoảng 80,8–81,1 mm. Sau khi kiểm tra, xác định dùng bạc mới có đường kính ngoài 82 mm. Khi đó chưa thể kết luận ngay phải doa đúng 82 mm. Còn phải xét độ dôi lắp bạc, dung sai gia công, vật liệu thân chi tiết và yêu cầu của bạc. Kích thước cuối cùng phải được tính từ bộ thông số thực tế, không lấy theo kinh nghiệm “ước chừng”.
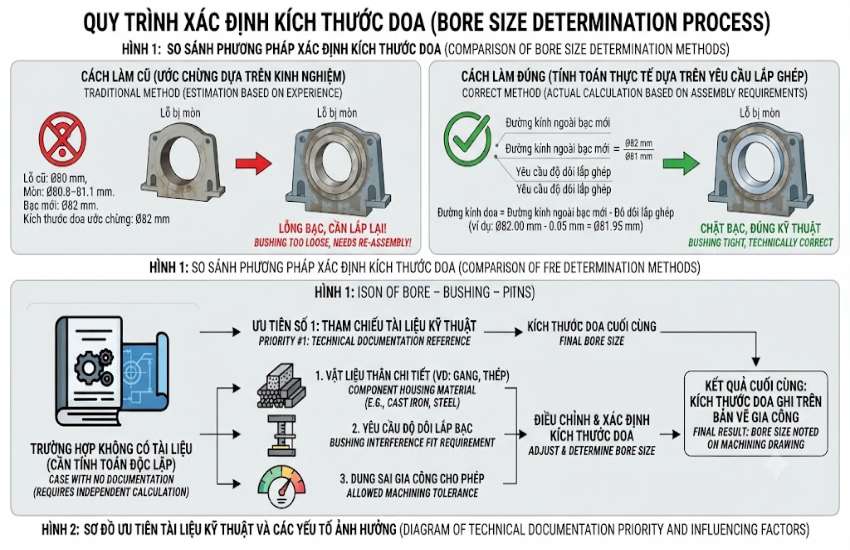
Với chi tiết có bản vẽ kỹ thuật, thông số của hãng hoặc kích thước sửa chữa đã được xác định từ trước, nên ưu tiên theo tài liệu đó. Trường hợp không có thông số, đơn vị gia công cần dựa trên kích thước chốt, bạc, vật liệu và yêu cầu lắp ghép để đưa ra kích thước cuối.
Độ oval của lỗ ảnh hưởng thế nào đến việc doa?
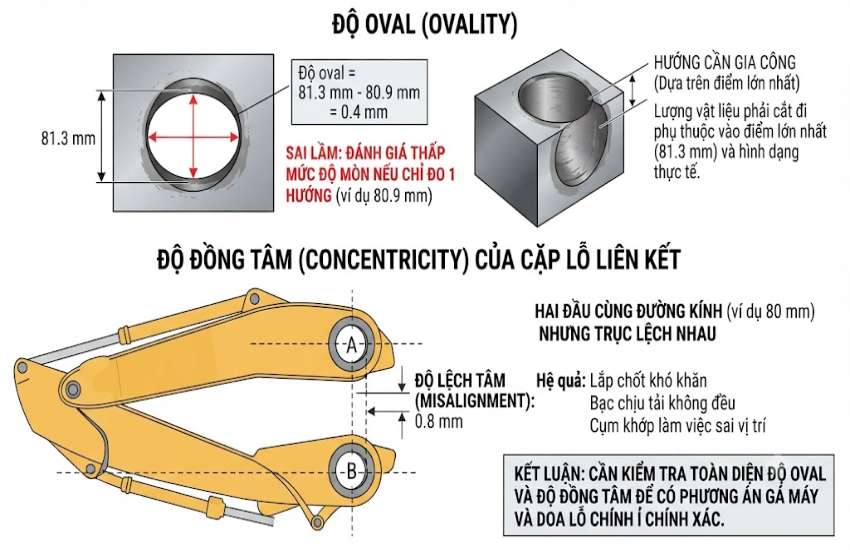
Độ oval cho biết lỗ đã mất hình tròn đến mức nào. Có thể tính đơn giản bằng chênh lệch giữa đường kính lớn nhất và nhỏ nhất tại cùng vị trí đo.
Ví dụ:
- Hướng 1: 80,9 mm
- Hướng vuông góc: 81,3 mm
- Độ oval: 0,4 mm
Nếu chỉ đo theo hướng 80,9 mm, người kiểm tra có thể đánh giá thấp mức độ mòn của lỗ. Khi doa, phần vật liệu phải cắt đi còn phụ thuộc vào vị trí lớn nhất của lỗ và hình dạng thực tế sau khi căn chỉnh.
Đối với lỗ dài hoặc lỗ nằm trên hai tai liên kết, còn phải kiểm tra độ đồng tâm. Hai đầu cùng có đường kính 80 mm nhưng trục của hai đầu bị lệch vẫn có thể làm chốt lắp khó, bạc chịu tải không đều hoặc cụm khớp làm việc không đúng vị trí.
Đường kính doa liên quan gì đến việc chọn máy doa?
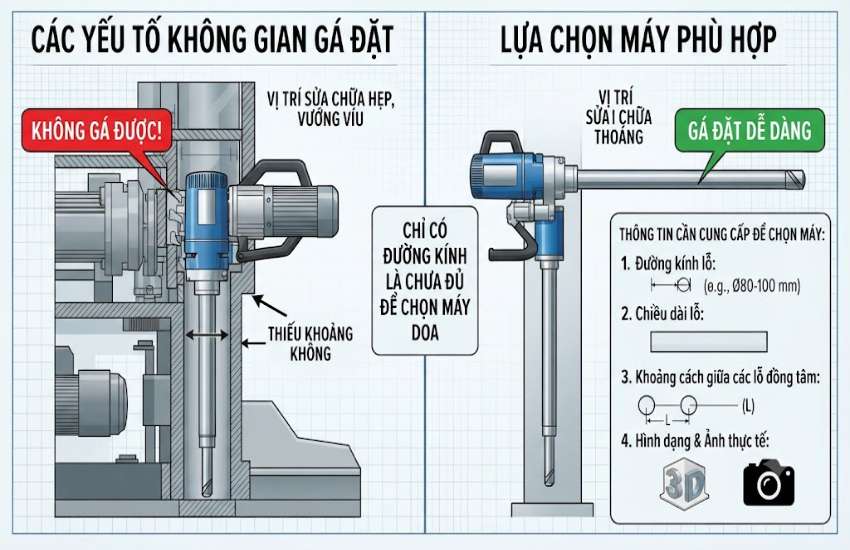
Sau khi biết kích thước cần gia công mới có cơ sở chọn máy. Với máy doa lỗ di động, không chỉ xem máy doa được đường kính bao nhiêu mà còn phải kiểm tra chiều dài thanh doa, khả năng gá, khoảng không quanh vị trí sửa chữa và cách căn tâm.
Một lỗ có đường kính 80–100 mm nhưng nằm sâu trong một cụm kết cấu hẹp thì máy có dải đường kính phù hợp vẫn chưa chắc gá được. Ngược lại, lỗ đường kính lớn nhưng vị trí thoáng, có mặt gá thuận lợi thì việc đưa máy vào căn chỉnh có thể đơn giản hơn.
Khi tư vấn máy doa, tôi thường cần khách cung cấp ít nhất đường kính lỗ, chiều dài lỗ, hình dạng chi tiết và ảnh thực tế vị trí cần sửa. Nếu có nhiều lỗ cần doa đồng tâm, cần thêm khoảng cách giữa các lỗ. Chỉ có đường kính thôi thường chưa đủ để xác định máy và phương án gá.
Một ví dụ thực tế trước khi đưa máy doa vào làm
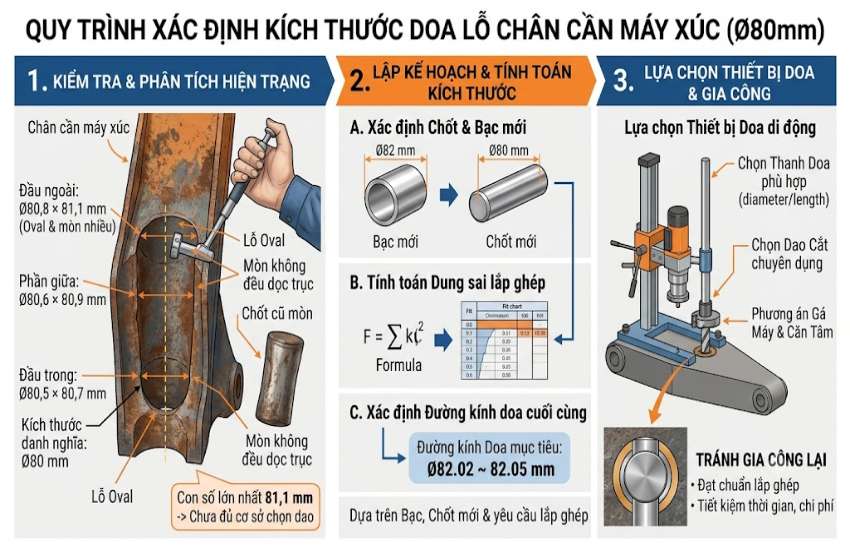
Giả sử lỗ chân cần máy xúc có kích thước danh nghĩa 80 mm. Sau khi tháo chốt và vệ sinh, đo được:
- Đầu ngoài: 80,8 × 81,1 mm
- Phần giữa: 80,6 × 80,9 mm
- Đầu trong: 80,5 × 80,7 mm
Như vậy lỗ đã bị oval và mòn không đều. Chốt cũ cũng cần kiểm tra xem có bị lõm, xước hoặc nhỏ đường kính hay không. Nếu chỉ lấy con số 81,1 mm để chọn dao rồi đưa máy vào làm thì chưa đủ cơ sở.
Tiếp theo cần xác định chốt mới, bạc mới và yêu cầu lắp ghép. Sau khi có kích thước của bộ phận thay thế, mới chốt đường kính gia công cuối cùng. Từ kích thước đó mới chọn thanh doa, dao cắt và phương án gá máy.
Cách làm này có thể mất thêm một khoảng thời gian đo ban đầu, nhưng tránh được tình trạng doa xong mới phát hiện bạc không đúng kích thước hoặc phải gia công lại vì chọn sai kích thước từ đầu.
Trước khi doa nên ghi lại những thông số nào?
Nếu cần gửi thông tin cho đơn vị gia công để báo phương án, nên chuẩn bị:
- Đường kính danh nghĩa của lỗ nếu có.
- Kích thước đo thực tế ở nhiều vị trí.
- Kích thước theo hai hướng vuông góc.
- Chiều dài lỗ.
- Đường kính và tình trạng chốt cũ.
- Kích thước bạc cũ hoặc bạc dự kiến thay.
- Khoảng cách giữa các lỗ nếu cần doa đồng tâm.
- Ảnh tổng thể chi tiết và ảnh gần vị trí cần sửa.
- Thông tin máy đang sử dụng nếu biết rõ model.
Có đủ những thông tin này, người thợ có thể hình dung tình trạng lỗ trước khi đến công trường, chuẩn bị máy và dụng cụ theo đúng kích thước cần gia công. Với những ca sửa chữa phức tạp, số đo thực tế tại máy vẫn là cơ sở cuối cùng để chốt kích thước doa.
Đo đúng trước rồi chọn máy sau
Đường kính doa không phải là con số lấy từ kích thước hiện tại của lỗ rồi cộng hoặc trừ theo kinh nghiệm. Nó là kích thước cuối cùng được xác định sau khi xem xét tình trạng lỗ, độ oval, độ đồng tâm, chốt và bạc sẽ lắp lại.
Nếu đang cần phục hồi một lỗ chốt máy công trình, nên kiểm tra từ tình trạng chốt và bạc trước, sau đó đo lỗ ở nhiều hướng và nhiều vị trí. Khi đã có số liệu, mới xác định kích thước gia công và xem máy doa nào đáp ứng được đường kính, chiều dài cũng như điều kiện gá tại vị trí sửa chữa.
Nếu lỗ đã bị mòn và đang phân vân giữa thay bạc đơn thuần với doa phục hồi, có thể xem thêm bài Khi nào cần doa lại lỗ bạc, lỗ chốt trên máy công trình? để đối chiếu các dấu hiệu trước khi đưa máy vào sửa.
Ngày tạo: 2026-09-23 14:23:45 | Người tạo: Phát Review


