
Khi nào cần doa lại lỗ bạc, lỗ chốt máy công trình?
Ở các vị trí liên kết như chân cần, chân gầu, tay cần, liên kết xi lanh hoặc các khớp quay của máy xúc, máy đào, xe nâng và thiết bị công trình, lỗ chốt thường phải chịu tải lớn và làm việc liên tục. Sau một thời gian, bạc và chốt có thể bị mòn, kéo theo tình trạng lỗ trên thân máy bị rộng hoặc biến dạng. Khi đó, thay bạc mới chưa chắc xử lý được triệt để. Cần kiểm tra trực tiếp kích thước và hình dạng lỗ để xác định có phải doa phục hồi hay không.
Dấu hiệu lỗ bạc, lỗ chốt đã bị mòn
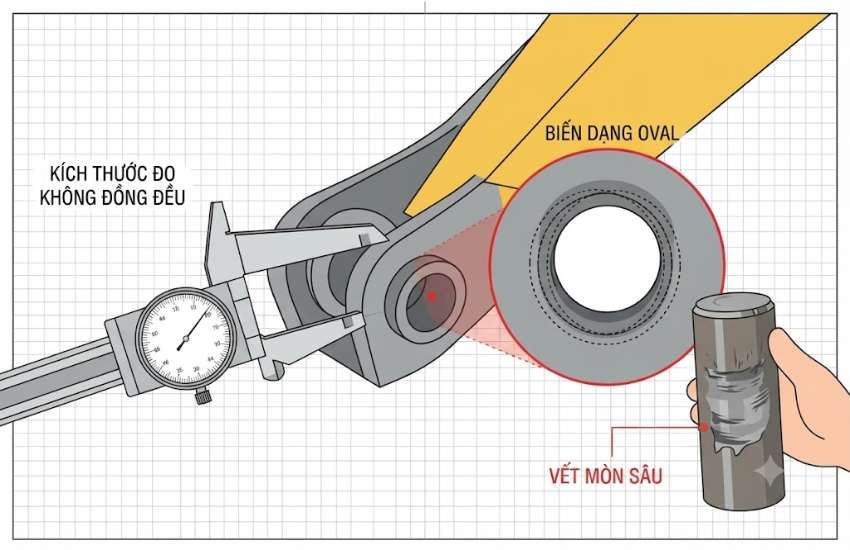
Dấu hiệu dễ nhận thấy nhất là chốt bị rơ. Khi máy làm việc, cụm liên kết có thể phát ra tiếng va đập, chuyển động không còn chắc và xuất hiện độ lắc khi nâng, hạ hoặc thay đổi góc làm việc của cần. Một trường hợp khác khá phổ biến là bạc mới thay nhưng chỉ sau thời gian ngắn đã rơ trở lại. Khi đó không nên chỉ thay tiếp bạc mà cần kiểm tra cả chốt và lỗ lắp bạc, vì lỗ trên thân máy đã rộng hoặc bị oval sẽ khiến bạc mới không nằm đúng vị trí và nhanh mòn.
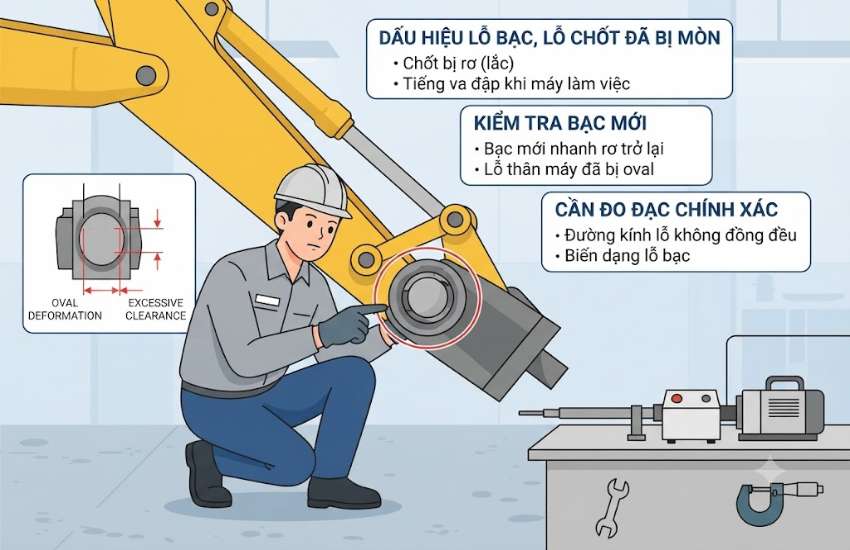
Có thể kiểm tra bằng cách tháo chốt, làm sạch vị trí lắp bạc rồi đo đường kính theo nhiều hướng và tại nhiều điểm trên lỗ. Nếu các số đo chênh lệch đáng kể, lỗ có thể đã bị mòn lệch hoặc biến dạng. Với những vị trí chịu tải lớn, nên đo bằng dụng cụ phù hợp trước khi quyết định thay bạc hay doa phục hồi, tránh sửa theo cảm tính rồi phải làm lại.
Vì sao lỗ chốt trên máy công trình bị mòn?
Bạc và chốt thường là những chi tiết hao mòn trước, nhưng lỗ trên thân máy cũng có thể bị ảnh hưởng nếu máy làm việc lâu ngày trong điều kiện tải lớn. Khi khe hở giữa chốt và bạc tăng, chốt không còn được đỡ đều như ban đầu. Mỗi lần máy chuyển động, lực tác động lên vị trí liên kết lại tạo thêm ma sát và va đập.
Thiếu bôi trơn cũng là nguyên nhân thường gặp. Bụi đất, cát và mạt kim loại lọt vào vùng làm việc có thể làm bề mặt chốt và bạc mòn nhanh hơn. Ngoài ra, chốt không đúng kích thước, bạc lắp lệch hoặc cụm liên kết từng bị quá tải cũng có thể khiến lực phân bố không đều. Nếu chỉ thay bạc mà không xử lý nguyên nhân hoặc không kiểm tra lỗ phía ngoài, tình trạng rơ có thể quay trở lại khá nhanh.
Khi nào chỉ cần thay bạc
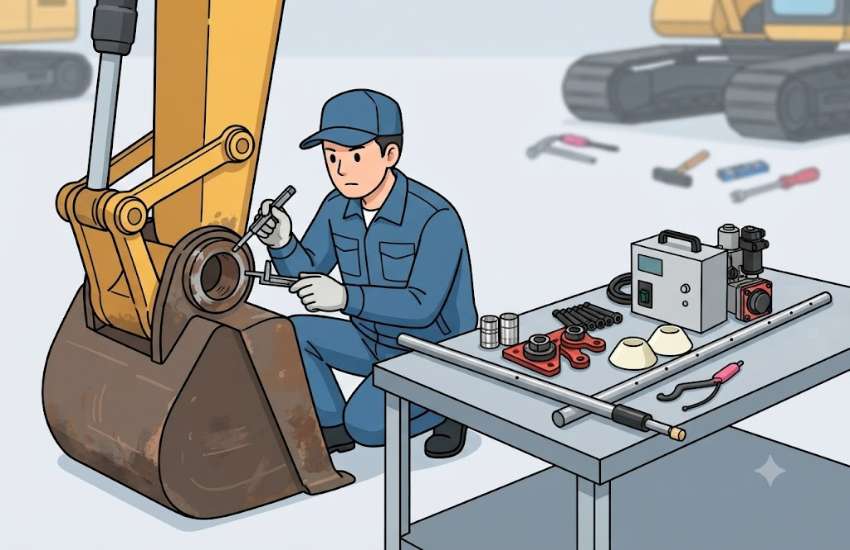
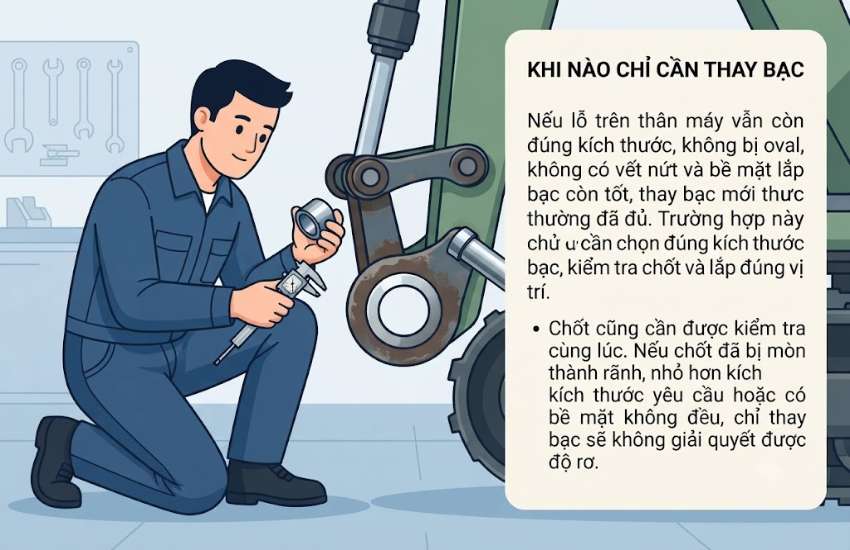
Nếu lỗ trên thân máy vẫn còn đúng kích thước, không bị oval, không có vết nứt và bề mặt lắp bạc còn tốt, thay bạc mới thường đã đủ. Trường hợp này chủ yếu cần chọn đúng kích thước bạc, kiểm tra chốt và lắp đúng vị trí. Chốt cũng cần được kiểm tra cùng lúc. Nếu chốt đã bị mòn thành rãnh, nhỏ hơn kích thước yêu cầu hoặc có bề mặt không đều, chỉ thay bạc sẽ không giải quyết được độ rơ. Tùy mức độ mòn, chốt có thể cần thay mới hoặc gia công phục hồi.
Khi nào phải doa lại lỗ
Doa phục hồi thường được tính đến khi lỗ lắp bạc đã bị rộng, oval, méo hoặc sai kích thước, khiến bạc mới không còn độ lắp ghép cần thiết. Khi đó, kỹ thuật viên sẽ gia công lại lỗ về một kích thước xác định, sau đó sử dụng bạc có kích thước tương ứng.
Ví dụ, một lỗ ban đầu có kích thước danh nghĩa 80 mm nhưng sau thời gian làm việc bị mòn không đều. Nếu đo nhiều vị trí thấy một phía đã rộng hơn đáng kể, đóng bạc mới theo kích thước cũ có thể không đạt độ lắp cần thiết. Phương án thường được tính đến là doa lại lỗ về kích thước mới, sau đó dùng bạc ngoài phù hợp với kích thước lỗ sau gia công.
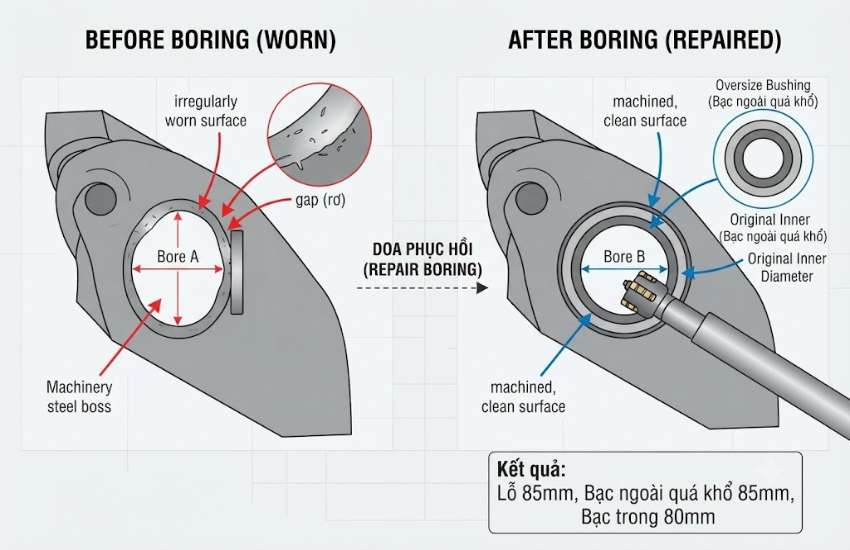
Không phải cứ lỗ rộng là doa ngay theo một kích thước tùy ý. Kích thước sau doa phải được tính dựa trên đường kính chốt, chiều dày bạc, lượng dư gia công và kết cấu thực tế của cụm máy.
Có thể nhận biết lỗ bị mòn bằng mắt thường không?
Có thể phát hiện một số dấu hiệu như bạc xê dịch, bề mặt lỗ bị cào xước, chốt có vết mòn sâu hoặc cụm liên kết bị rơ. Tuy nhiên, mắt thường không đủ để xác định chính xác mức độ sai lệch của lỗ.
Một lỗ nhìn bên ngoài vẫn khá tròn nhưng khi đo ở nhiều hướng lại có thể bị oval. Tương tự, hai đầu lỗ có thể không còn đồng tâm sau thời gian làm việc. Vì vậy, trước khi quyết định doa, cần đo kích thước thực tế thay vì chỉ dựa vào cảm giác khi lắp chốt.
Doa lại lỗ có cần tháo chi tiết khỏi máy không?
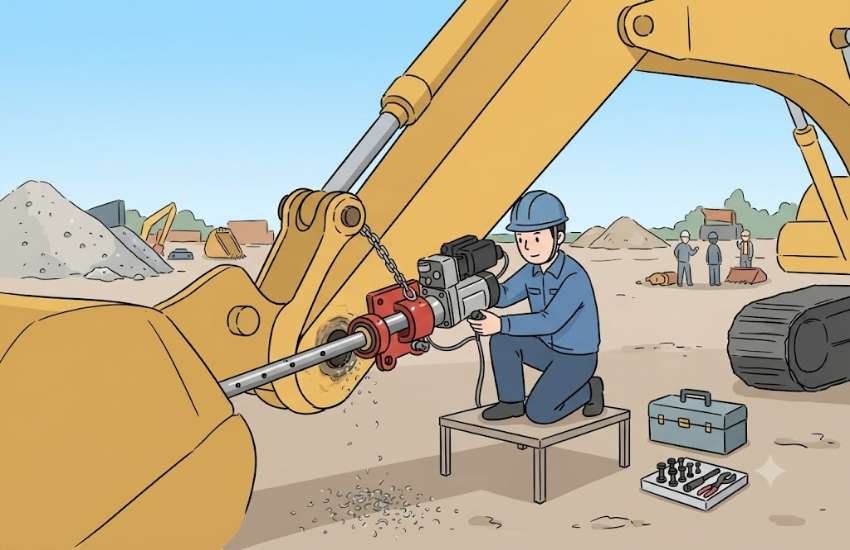
Không phải trường hợp nào cũng cần tháo cả cụm về xưởng. Với máy công trình lớn hoặc các vị trí khó tháo, máy doa lỗ di động có thể được đưa trực tiếp đến công trường và gá vào vị trí cần sửa. Cách làm này phù hợp khi việc tháo cụm mất nhiều thời gian hoặc chi tiết có kích thước lớn.
Tuy nhiên, khả năng doa tại chỗ còn phụ thuộc vào vị trí lỗ, không gian thao tác, đường kính cần gia công và khả năng gá máy. Nếu đang cân nhắc hai phương án này, có thể xem thêm bài Doa lỗ tại chỗ hay tháo chi tiết về xưởng? để so sánh cụ thể từng trường hợp.
Sau khi doa lại lỗ cần kiểm tra những gì?
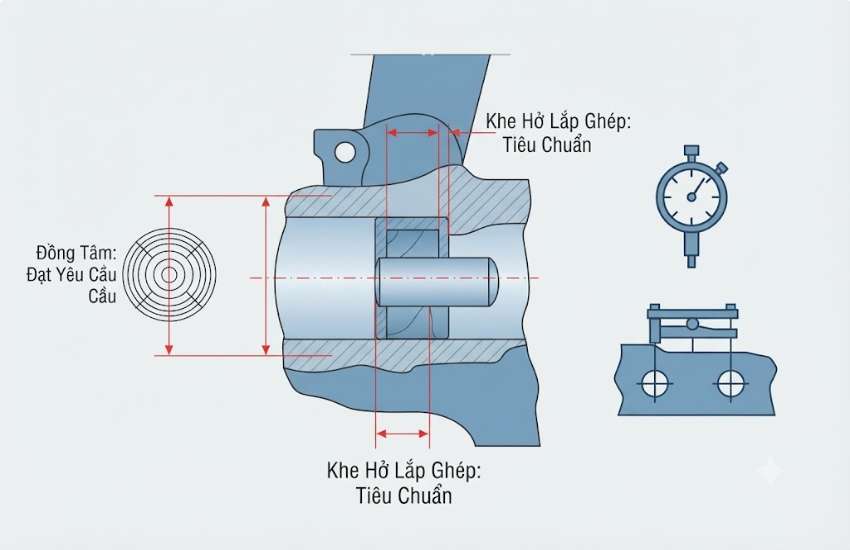
Sau gia công, không chỉ kiểm tra đường kính lỗ mà còn phải xem độ tròn, độ đồng tâm giữa các lỗ liên kết và độ phù hợp với bạc, chốt sử dụng. Với các cụm có hai lỗ nằm trên cùng một đường tâm, sai lệch giữa chúng có thể khiến chốt lắp khó hoặc làm cụm hoạt động không đúng. Kích thước bạc và chốt cũng cần được đối chiếu với kích thước lỗ sau doa. Nếu chỉ tập trung làm cho lỗ “tròn lại” mà không tính cả bộ kích thước chốt – bạc – lỗ, cụm sau sửa chữa vẫn có thể bị rơ hoặc quá chặt.
Khi nào nên kiểm tra và phục hồi lỗ chốt
Nếu máy đã xuất hiện độ rơ rõ, tiếng va đập tại khớp liên kết hoặc bạc mới thay nhưng nhanh chóng bị rơ lại, nên kiểm tra cả chốt, bạc và lỗ trên thân máy. Đừng chỉ thay chi tiết hao mòn rồi đưa máy vào làm tiếp nếu chưa xác định nguyên nhân.
Với lỗ còn tốt, thay bạc và chốt đúng kích thước có thể đủ. Khi lỗ đã rộng, oval hoặc mất đồng tâm, doa phục hồi là phương án cần xem xét. Sau khi xác định được kích thước lỗ và mức độ mòn, mới có cơ sở chọn phương án gia công và loại máy doa phù hợp.
Ngày tạo: 2026-09-23 11:35:57 | Người tạo: Phát Review


